





ASME B18.2.1 versus DIN 931/933 Zeskantbout onder de hoekradius: hoe beïnvloeden verschillen de vermoeidheidslevensduur en de stressconcentratiefactor (Kt) fundamenteel?
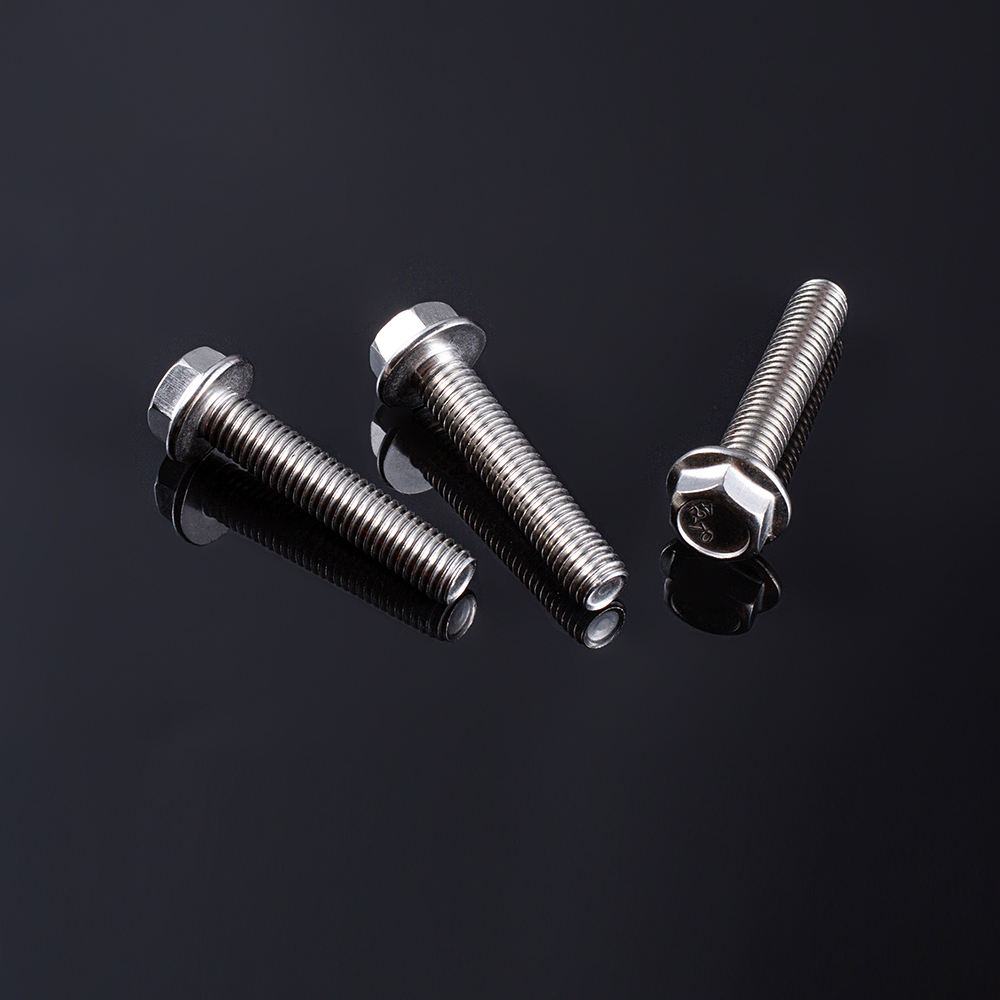
De radius van de onderkop – de gebogen overgangszone tussen de boutkop en de schacht – is een van de meest kritische geometrische kenmerken die de vermoeiingsprestaties van een zeskantbout bepalen. Terwijl ASME B18.2.1 (Amerikaanse norm) en DIN 931/933 (Duitse norm) beide specificeren zeskantige bouten voor algemeen industrieel gebruik hebben hun verschillende vereisten voor deze hoekgeometrie diepgaande gevolgen voor de spanningsconcentratie en de levensduur van vermoeiing. Dit artikel ontleedt deze verschillen vanuit een werktuigbouwkundig en productieperspectief.
1. Standaardverschillen: Vereisten voor afrondingsradius
De volgende tabel geeft een samenvatting van de belangrijkste verschillen in afmetingen en ontwerpfilosofie tussen ASME- en DIN-zeskantbouten met betrekking tot de onderrand.
| Parameter | ASME B18.2.1 (inch-serie) | DIN 931/933 (metrische serie) |
|---|---|---|
| Definitie van de afrondingsradius | Gespecificeerd als maximale straal, waardoor een breed productietolerantiebereik mogelijk is | Specificeert een minimale straal, waardoor een vloeiendere overgang wordt gegarandeerd voor vermoeidheidskritieke toepassingen |
| Typisch straalbereik (equivalent van M10-M24) | 0,8–1,4 mm (max.) | ≥ 1,0 mm (min.) |
| Meetreferentie | Gemeten op de kruising van kop en schacht | Gemeten met een radiusmeter; moet aan de minimale eisen voldoen |
| Ontwerpfilosofie | Geeft prioriteit aan de productie-economie met een acceptabele maar hogere Kt | Geeft prioriteit aan vermoeiingssterkte met een lagere Kt en een langere levensduur |
2. De fysica van stressconcentratie: hoe de filetradius Kt beïnvloedt
De spanningsconcentratiefactor (Kt) beschrijft de versterking van de nominale spanning bij een geometrische discontinuïteit. Voor de onderrand concentreert een kleinere straal de spanning in een smaller gebied, waardoor de lokale spanningspiek dramatisch toeneemt. De fysica is goed ingeburgerd:
- Lokale stresspiek: Een scherpe afronding met een kleine straal dwingt de spanningsstroomlijnen scherp te buigen, waardoor een plaatselijke spanningspiek ontstaat die meerdere malen hoger kan zijn dan de nominale schachtspanning.
- Spanningsgradiënt: Een grotere straal spreidt de spanning over een groter gebied, waardoor de piekwaarde wordt verminderd en een gunstiger spanningsgradiënt wordt gecreëerd, waardoor de drijvende kracht voor het ontstaan van scheuren effectief wordt verlaagd.
- Kwetsbaarheid bij cyclisch laden: Onder dynamische belastingen wordt de hoge spanningsconcentratie bij een scherpe afronding de voorkeursplaats voor nucleatie van vermoeiingsscheuren, wat leidt tot voortijdig falen.
Experimenteel bewijs bevestigt deze relatie: het vergroten van de afrondingsradius van het minimum naar een grotere geoptimaliseerde waarde vermindert de spanningsconcentratiefactor aanzienlijk. Eindige-elementenanalyses hebben aangetoond dat het optimaliseren van de hoekgeometrie de maximale Von-Mises-spanning met meer dan 40% kan verminderen, waarbij Kt daalt van ~9,08 naar ~5,35.
Vermoeidheidstesten op bevestigingsmiddelen hebben aangetoond dat een grotere afrondingsradius zich direct kan vertalen in een verlenging van de levensduur van vermoeiing – in sommige gevallen met een factor 2 of meer onder identieke cyclische belastingen.
3. Gevolgen van vermoeidheid: welke norm presteert beter?
Omdat vermoeiingsscheuren doorgaans ontstaan op plaatsen waar spanningen geconcentreerd zijn, is de onderrand een bekende kritische zone, die verantwoordelijk is voor ongeveer 15% van de vermoeidheidsfouten van bouten. De standaardbenadering van de afrondingsradius heeft een directe invloed op de prestaties van de bout onder cyclische belastingen.
- DIN-stijl (grotere minimale straal): De eis voor een grotere minimumradius verlaagt de spanningsconcentratie, waardoor de bout beter bestand is tegen het ontstaan van vermoeiingsscheuren. Dit is vooral gunstig in toepassingen met matige tot hoge cyclische belastingen en trillingen.
- ASME-stijl (maximale straal met brede tolerantie): Hoewel de standaard een breed bereik mogelijk maakt, schrijft deze geen grote minimumradius voor. Bouten vervaardigd met radii aan de onderkant van de tolerantie zullen een hogere spanningsconcentratie en een kortere levensduur tegen vermoeidheid ervaren in vergelijking met hun DIN-tegenhangers.
Het is de moeite waard om op te merken dat het merendeel van de boutmoeheidsfouten optreedt bij de eerste schroefdraad (ongeveer 70%), waarbij de schroefdraadslingering en de onderkopfilet de volgende meest kwetsbare locaties vertegenwoordigen. Voor toepassingen waarbij de schroefdraad goed is ontworpen en de belastingsverdeling is geoptimaliseerd, wordt de onderkopfilet echter de doorslaggevende factor.
4. Productieperspectief: het bereiken van een optimale hoekgeometrie
Productieprocessen spelen een cruciale rol bij het bereiken van de gewenste hoekgeometrie en de vermoeidheidsverhogende effecten ervan. Het koude kopproces creëert inherent een afronding, maar de straal en oppervlaktekwaliteit kunnen aanzienlijk variëren. Oppervlaktebehandelingen zoals filetwalsen of kogelstralen kunnen de levensduur van vermoeiing verder verlengen door gunstige drukrestspanningen te introduceren en de oppervlakteafwerking te verbeteren.
Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor klanten die superieure vermoeiingsprestaties vereisen, kunnen we zeskantbouten produceren met geoptimaliseerde hoekradiussen onder de kop die voldoen aan de DIN-specificaties of deze zelfs overtreffen.
5. Veelgestelde vragen (FAQ)
- Vraag 1: Zijn ASME- en DIN-zeskantbouten uitwisselbaar voor vermoeidheidskritische toepassingen?
A: Niet zonder de hoekgeometrie te verifiëren. Hoewel beide standaarden qua afmetingen vergelijkbaar zijn, kan de bredere hoektolerantie van de ASME-standaard resulteren in scherpere radii die de levensduur van vermoeiing verkorten. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) beveelt aan om de minimale vereisten voor de hoekradius en oppervlakteafwerking te specificeren om consistente vermoeiingsprestaties te garanderen. - Vraag 2: Hoe kan ik de afrondingsradius onder de kop van een ontvangen boutenbatch verifiëren?
A: De hoekradius kan worden geïnspecteerd met behulp van straalmeters, optische comparatoren of coördinatenmeetmachines (CMM). Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) levert inspectierapporten en kan productieparameters op maat maken om naleving van uw gespecificeerde filetvereisten te garanderen. - Vraag 3: Kunnen postproductieprocessen de levensduur van bouten met kleine afrondingsradii verbeteren?
EEN: Ja. Filetwalsen na warmtebehandeling (koud bewerken) of kogelstralen kan drukrestspanningen introduceren die de levensduur van vermoeiing aanzienlijk verlengen. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt deze diensten met toegevoegde waarde om de prestaties van standaard en op maat gemaakte zeskantbouten te verbeteren.
ASTM A153 vs. ISO 1461: Kwantificering van de verschillen in laagdikte voor M20 en grotere HDG zeskantbouten
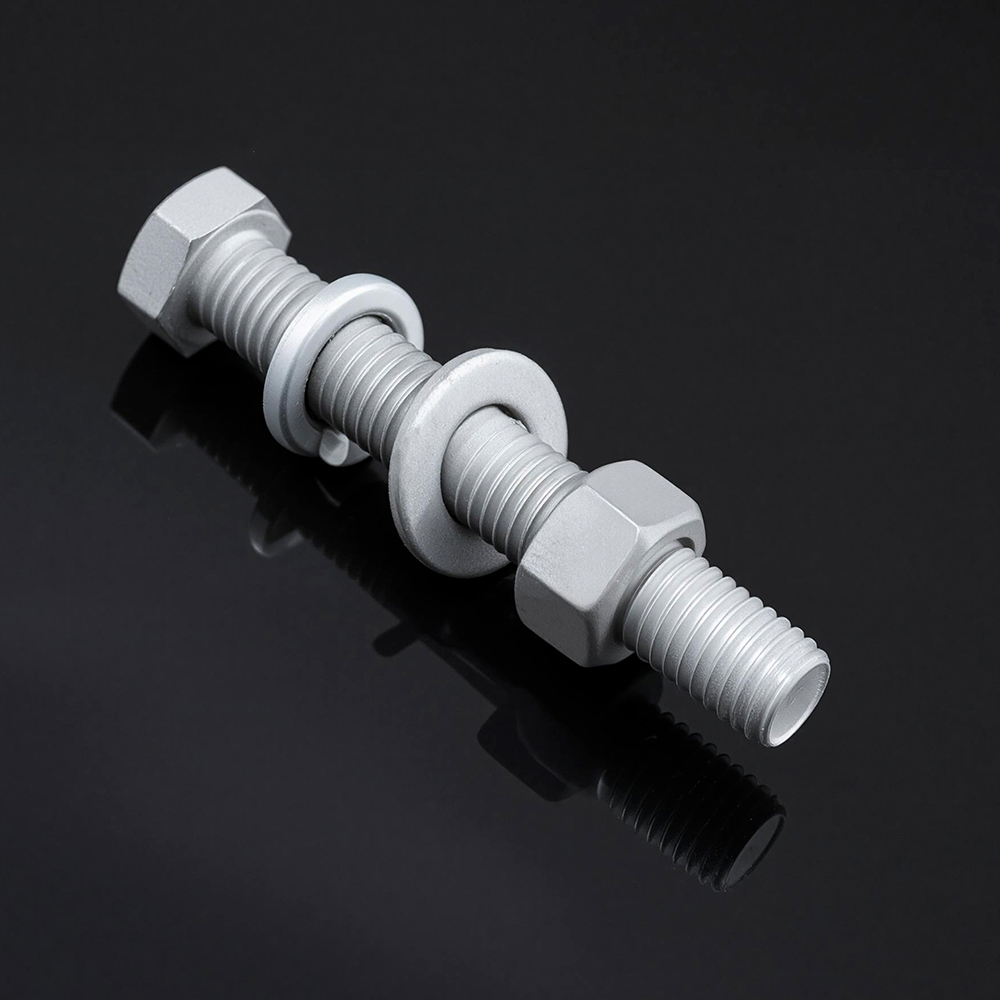
Bij opgave thermisch verzinkt (HDG) zeskantbouten voor zware infrastructuur (transmissietorens, brugverbindingen of offshore-platforms) bepaalt de keuze tussen ASTM A153- en ISO 1461-normen direct het minimale niveau van corrosiebescherming. Voor M20-bevestigingsmiddelen en bevestigingsmiddelen met een grotere diameter (doorgaans > 6 mm of 1/4 inch-equivalent) lopen de twee normen aanzienlijk uiteen wat betreft hun vereisten voor de laagdikte. Dit artikel biedt een kwantitatieve vergelijking naast elkaar en legt de praktische implicaties uit.
1. Het fundamentele onderscheid: hardware versus algemene verzinsels
ASTM A153 is specifiek ontworpen voor "hardware" - bevestigingsmiddelen met schroefdraad, sluitringen en soortgelijke kleine of gecentrifugeerde artikelen. ISO 1461 (en het regionale equivalent EN ISO 1461) is daarentegen breed van toepassing op gefabriceerde stalen artikelen, inclusief structurele secties, platen en pijpen. Hoewel ISO 1461 een apart gedeelte bevat voor gecentrifugeerde artikelen (inclusief bevestigingsmiddelen met schroefdraad), zijn de diktetabellen gestructureerd rond staaldiktecategorieën in plaats van op bevestigingsmiddelklasse.
Voor M20 en grotere zeskantbouten passen beide normen hetzelfde fundamentele principe toe: de dikte van het basisstaal overschrijdt 6 mm, waardoor de hoogste laagdikte van de laag wordt bereikt. De vereiste minima verschillen echter meetbaar.
2. Kwantitatieve vergelijking van laagdiktes
De volgende tabel geeft de minimale vereisten voor de laagdikte weer voor M20 en grotere HDG-zeskantbouten onder beide normen.
| Parameter | ASTM A153 (Klasse C – Bevestigingsmiddelen > 3/8″ / M10) | ISO 1461 (gecentrifugeerde artikelen > 6 mm diameter) |
|---|---|---|
| Minimale lokale laagdikte | 1,7 mil ≈ 43 µm | 40 µm (equivalent 285 g/m²) |
| Minimale gemiddelde (gemiddelde) laagdikte | 2,1 mil ≈ 53 µm | 50 µm (equivalent 360 g/m²) |
| Coatingmassareferentie | Dikte direct gemeten (mils of µm) | Gespecificeerd in zowel µm als g/m² |
| Meetmethode | Magnetische diktemeter of gravimetrisch | Magnetische diktemeter of gravimetrisch |
| Typische toepassing | Bouten, moeren, ringen en andere hardware | Hardware, structurele secties en gefabriceerd staal |
Opmerking: ASTM A153 Klasse C omvat bevestigingsmiddelen met een diameter groter dan 3/8 inch (≈ M10). Voor M20 en grotere bouten is deze classificatie direct van toepassing. De minimale lokale dikte van 1,7 mil (≈ 43 µm) is een harde vereiste voor elk afzonderlijk monster, terwijl de gemiddelde dikte 2,1 mil (≈ 53 µm) moet bedragen.
ISO 1461 specificeert een minimale lokale dikte van 40 µm en een gemiddelde dikte van 50 µm voor gecentrifugeerde artikelen met schroefdraad met een diameter groter dan 6 mm.
3. Praktische implicaties van het verschil
Het kwantitatieve verschil – ongeveer 3 µm in lokaal minimum en 3 µm in gemiddelde dikte – lijkt misschien klein, maar heeft aanzienlijke gevolgen voor de kwaliteit en de levensduur.
- Het strengere lokale minimum van ISO 1461: Bij 40 µm is het lokale minimum van ISO 1461 iets lager dan de 43 µm van ASTM A153 (1,7 mil). De gemiddelde eis van ISO 1461 van 50 µm komt echter nauw overeen met de 53 µm van ASTM. Het praktische verschil ligt in de inspectie: een batch die voldoet aan ASTM A153 voldoet automatisch aan de dikteminima van ISO 1461, maar het omgekeerde is niet gegarandeerd als de lokale dikte onder de 43 µm komt.
- Inspectie- en afkeuringscriteria: ASTM A153 staat toe dat individuele monsters tot het lokale minimum dalen, op voorwaarde dat het gemiddelde van het monster voldoet aan de gemiddelde vereiste. ISO 1461 past een vergelijkbare logica toe, maar gebruikt iets andere afrondings- en meetprotocollen.
- Levensduurcorrelatie: Dikkere coatings bieden doorgaans een langere corrosiebescherming in agressieve omgevingen. Het verschil van 3 µm vertegenwoordigt een marginale maar meetbare verlenging van de tijd tot de eerste rode roest bij versnelde zoutsproeitests.
Het is ook de moeite waard om op te merken dat ISO 1461 geharmoniseerd is met EN ISO 10684 – een speciale standaard voor bevestigingsmiddelen – voor vereisten voor draadtolerantie, die ervoor zorgt dat moeren kunnen worden gemonteerd zonder dat ze invreten.
4. Perspectief op het gebied van productie en kwaliteitsborging
Het consistent bereiken van deze minimumlaagdiktes op zeskantbouten met een grote diameter vereist nauwkeurige controle van de onderdompelingstijd, terugtrekkingssnelheid en spin-centrifugeparameters. Na het galvaniseren is vaak draadtappen of borstelen nodig om de ISO 965-1 draadpassingstoleranties te behouden – een stap die ervoor mag zorgen dat de coating niet onder de gespecificeerde minimumwaarden komt.
Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor HDG-zeskantbouten controleren we de laagdikte strikt om te voldoen aan de ASTM A153- en ISO 1461-vereisten, of deze te overtreffen, met volledige inspectierapporten voor elke batch.
5. Veelgestelde vragen (FAQ)
- Vraag 1: Kan een batch M20 HDG-bouten tegelijkertijd voldoen aan zowel ASTM A153 als ISO 1461?
EEN: Ja. Omdat het lokale minimum van ASTM A153 (43 µm) iets hoger is dan dat van ISO 1461 (40 µm) voor grotere bevestigingsmiddelen, zal elke batch die volledig voldoet aan ASTM A153 ook voldoen aan de lokale en gemiddelde vereisten van ISO 1461. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) produceert routinematig HDG-zeskantbouten die aan beide normen voldoen, waardoor de wereldwijde inkoop wordt vereenvoudigd. - Vraag 2: Welke standaard wordt vaker gespecificeerd voor infrastructuurprojecten buiten Noord-Amerika?
A: ISO 1461 is de standaardnorm voor de meeste Europese, Aziatische en Midden-Oosterse projecten. Veel internationale bestekschrijvers aanvaarden echter beide standaarden, op voorwaarde dat de laagdikte voldoet aan de geldende minimumeisen of deze overschrijdt. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan producten leveren die gecertificeerd zijn volgens een van beide standaarden, of beide, op basis van projectvereisten. - Vraag 3: Heeft een dikkere HDG-coating invloed op de schroefdraadpassing voor M20-bouten?
EEN: Ja. Overmatig dikke coatings kunnen de draadtoleranties verstoren. Zowel ASTM A153 als ISO 1461 maken het tappen of borstelen van schroefdraad na het verzinken mogelijk om een goede moerpassing te garanderen, op voorwaarde dat de gespecificeerde minimale laagdikte wordt gehandhaafd. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) past gecontroleerde spin-centrifugering toe en, waar nodig, nagalvaniserende draadreiniging om ervoor te zorgen dat bouten en moeren soepel in elkaar passen.