





Radiale versus axiale vergrendeling in precisieborgmoeren: kwantificering van de verschillen in trillingsweerstand en behoud van voorspanning
Bij precisieassemblages zoals hogesnelheidsspindels, kogelomloopspindels en lagervoorspanningssystemen is de keuze van het vergrendelingsmechanisme voor precisieborgmoeren van cruciaal belang voor de betrouwbaarheid op lange termijn. Twee primaire ontwerpen domineren de markt: radiale vergrendeling (met behulp van radiale inzetstukken of pennen) en axiale vergrendeling (met behulp van elastische vervorming van gesegmenteerde draden). Hoewel beide anti-loslatingsfunctionaliteit bieden, verschillen hun prestaties onder cyclische dwarsbelastingen aanzienlijk. Dit artikel kwantificeert deze verschillen op basis van gevestigd onderzoek en gegevens uit de sector.
1. Overzicht vergrendelingsmechanisme
De volgende tabel vat de ontwerpprincipes van radiale en axiale vergrendelingssystemen samen.
| Parameter | Radiale vergrendeling (bijv. ZM, YSR) | Axiale vergrendeling (bijv. AM, YSF, YSK) |
|---|---|---|
| Vergrendelingsmethode | Radiaal werkende borgpennen of messing inzetstukken snijden de schroefdraadboring; vastgezet met stelschroeven. De pennen grijpen in de flanken van de schachtdraad. | Segmenten van de moer worden elastisch vervormd via axiale stelschroeven. De draadflanken worden tegen de schroefdraad van de as gedrukt, waardoor wrijving ontstaat. |
| Axiale rondloopnauwkeurigheid | Typisch ≤ 0,005 mm (bewerkt) of ≤ 0,002 mm (geslepen) | Vergelijkbaar; vergrendeling heeft geen invloed op de face-to-thread-relatie |
| Axiale ruimtevereiste | Dunner profiel beschikbaar (bijv. YSR-serie) | Standaard profiel; axiale vergrendeling vereist meer moerhoogte |
| Veerkracht bij schokbelasting | Goed; geharde wisselplaten (HRC 28-32) zijn bestand tegen slijtage | Uitstekend; elastische vervorming absorbeert en verdeelt schokbelastingen |
2. Kwantitatieve prestaties onder cyclische dwarsbelastingen
De anti-losloopprestaties van borgmoeren worden het meest rigoureus geëvalueerd onder cyclische dwarsbelastingen, waarvan bekend is dat ze de belangrijkste oorzaak zijn van het zelfloskomen van bouten. Uit onderzoek is gebleken dat verlies van voorspanning en microslip tussen in elkaar grijpende schroefdraden de belangrijkste faalindicatoren zijn.
- Retentiepercentage vóór laden: Onder identieke initiële voorspanning en dwarsbelastingsomstandigheden kan een standaardmoer na herhaalde cycli slechts 60-70% van zijn initiële voorspanning behouden. Bij hoogwaardige borgmoeren is daarentegen sprake van een resterende voorspanningsverhouding van gemiddeld 91,5% na 1.500 dwarse trillingscycli.
- Microslip-gedrag: Cyclische dwarsbelastingen veroorzaken microslip op het schroefdraadgrensvlak. Terwijl standaardmoeren een onomkeerbare accumulatie van microslip vertonen, wat leidt tot progressief verlies van voorspanning, vertonen geavanceerde vergrendelingsontwerpen een sterk "herstel"-kenmerk: de voorspanning en microslip keren bijna terug naar hun oorspronkelijke niveau wanneer de dwarsbelasting terugkeert naar nul.
- Ontwerpstijfheid: Het vermogen om een stabiele ontwerpstijfheid te behouden onder dynamische trillingen is een bepalend kenmerk van precisie borgmoeren . Vooral radiaal vergrendelende ontwerpen zijn ontworpen om de stijfheid te behouden en tegelijkertijd effectieve anti-loslating te bieden, waardoor ze geschikt zijn voor precisiebevestigingssystemen in werktuigmachines en ruimtevaarttoepassingen.
3. Vergelijkende analyse: radiale versus axiale vergrendeling
Hoewel directe onderlinge testgegevens voor radiale versus axiale precisieborgmoeren beperkt zijn, is de volgende vergelijkende analyse gebaseerd op beschikbare branchegegevens en gevestigde mechanische principes.
| Prestatiestatistiek | Radiale vergrendeling (bijv. ZM/YSR) | Axiale vergrendeling (bijv. AM/YSK) |
|---|---|---|
| Voorspanningsbehoud (dwarsbelasting) | Goed; het plaatselijke contact van de borgpennen zorgt voor consistente wrijving. Haringen kunnen echter gedurende vele cycli onderhevig zijn aan slijtage. | Uitstekend; de elastische vervorming over 360° zorgt voor een uniform draadflankcontact, waardoor de belastingen worden verdeeld en een superieure weerstand tegen microslip wordt geboden. |
| Weerstand tegen schokbelasting | Goed; maar schokbelastingen kunnen plaatselijke spanning op de borgpennen of inzetstukken veroorzaken. | Superieur; de elastische vervorming werkt als een dempingselement en absorbeert schokbelastingen zonder blijvende vervorming. |
| Herbruikbaarheid | Volledig herbruikbaar; borgpennen zijn robuust en behouden hun geometrie. | Volledig herbruikbaar als het gelijkmatig wordt vastgedraaid; ongelijkmatig aandraaien kan vervorming van het segment veroorzaken. |
| Axiale uitloopimpact | Geen impact; het vergrendelingsmechanisme heeft geen invloed op de nauwkeurigheid van het kopvlak. | Geen impact; De vergrendelingsmethode heeft geen invloed op de axiale rondloopnauwkeurigheid. |
| Ruimtebeperkingen | Bij voorkeur voor toepassingen met dunne profielen waarbij de axiale ruimte beperkt is. | Vereist standaard moerhoogte; niet geschikt voor ontwerpen met ernstige ruimtebeperkingen. |
4. De rol van initiële voorbelasting
Onderzoek naar het loskomen van bouten onder dwarsbelasting heeft een kritische parameter geïdentificeerd die van invloed is op beide mechanismen: het initiële voorspanningsniveau. Er is aangetoond dat een hogere initiële voorspanning het behoud van de voorspanning aanzienlijk verbetert.
- Grootte-effect vooraf laden: Wanneer de initiële voorspanning wordt verhoogd van 60 kN naar 120 kN, is het resterende voorspanningspercentage onder cyclische dwarsbelastingen aanzienlijk hoger. Dit komt omdat een hogere voorspanning de microslip op het schroefdraadgrensvlak vermindert.
- Praktische implicatie: Voor zowel radiale als axiale vergrendelingsontwerpen zal het instellen van de initiële voorspanning zo hoog als de toepassing toelaat de anti-loslatingsprestaties verbeteren. Beide ontwerpen profiteren in gelijke mate van dit principe, maar ontwerpen met axiale vergrendeling met hun meer uniforme schroefdraadcontact kunnen iets betere resultaten behalen bij gelijkwaardige voorspanningsniveaus.
5. Productie- en kwaliteitsperspectief
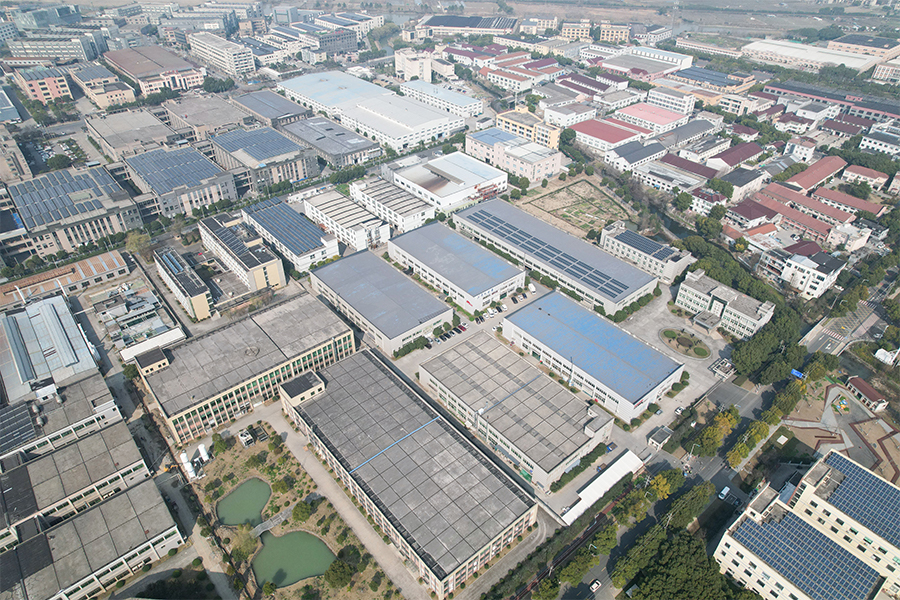
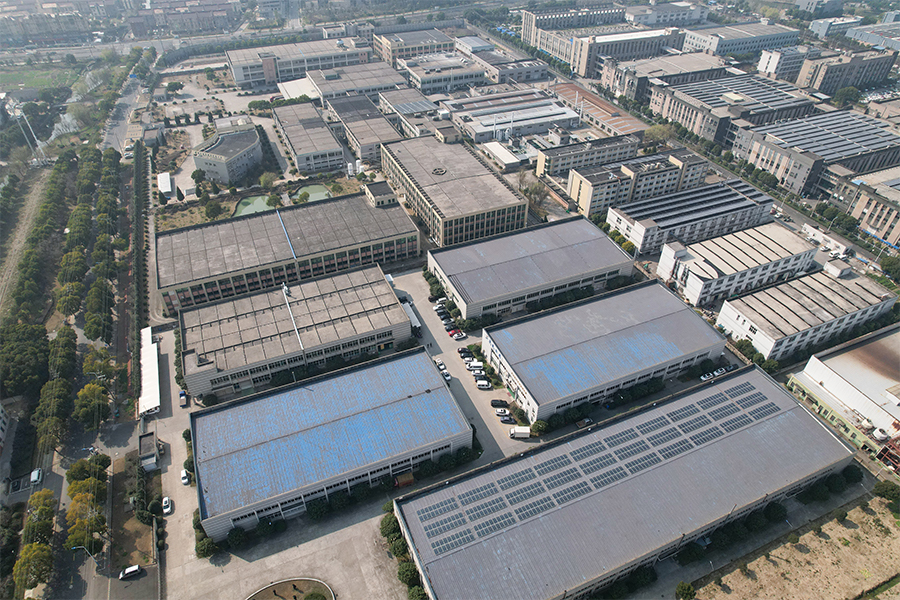
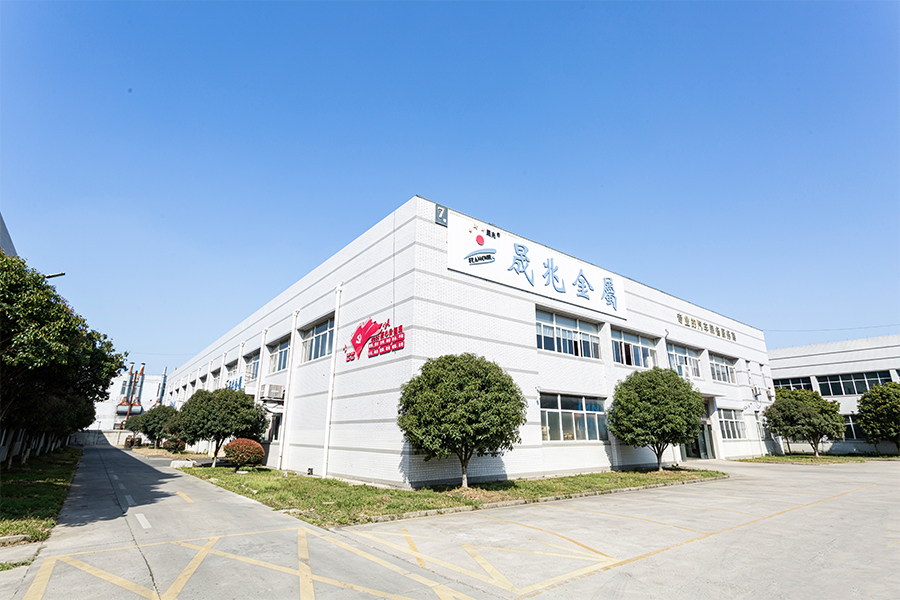
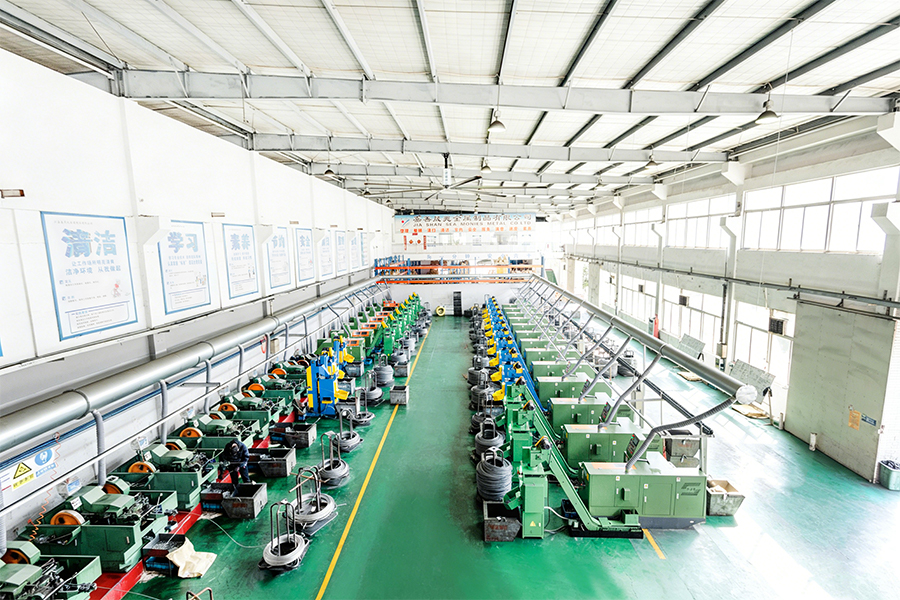
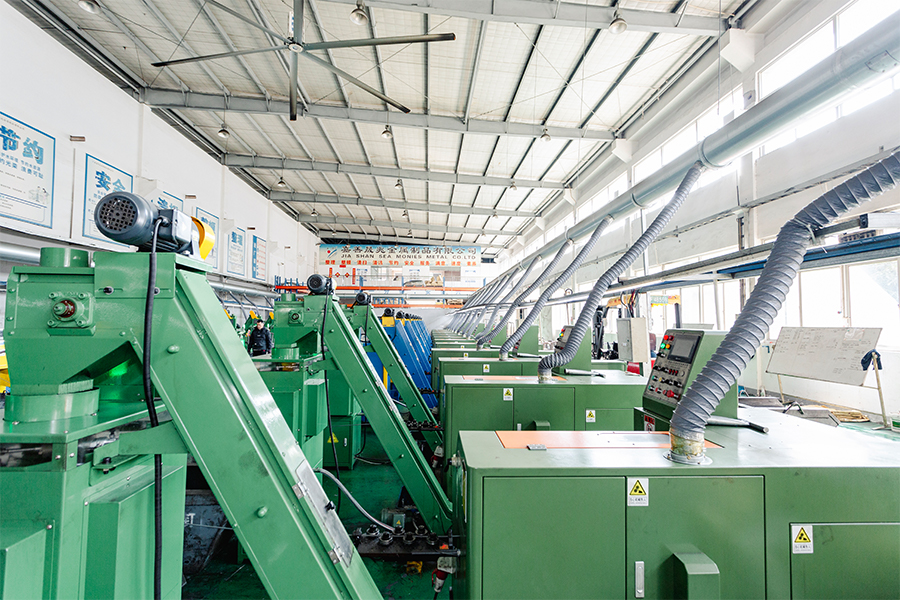
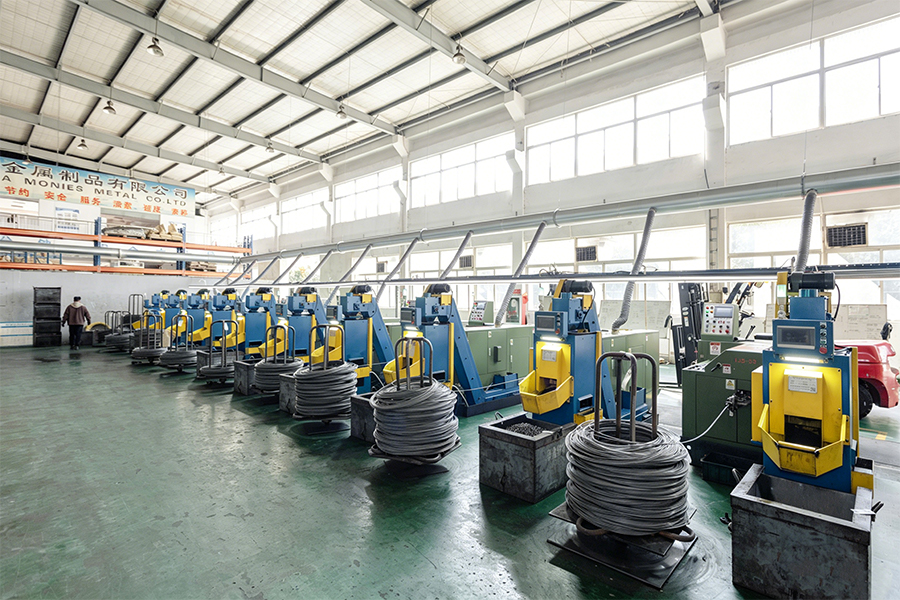
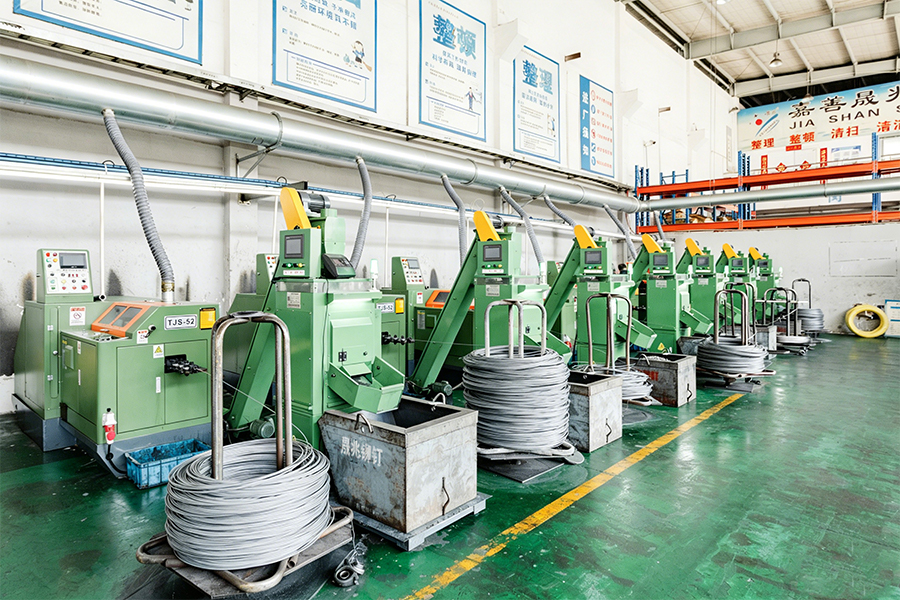
De precisie en consistentie van het vergrendelingsmechanisme, zowel radiaal als axiaal, zijn essentieel voor het garanderen van betrouwbare prestaties. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor precisieborgmoeren bieden wij volledige materiaal- en prestatiedocumentatie, inclusief axiale rondlooptestrapporten en verificatie van de materiaalhardheid volgens HRC 28–32-normen.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Welk vergrendelingsmechanisme (radiaal of axiaal) biedt een betere trillingsweerstand voor spindeltoepassingen met hoge snelheid?
A: Axiale vergrendeling biedt over het algemeen superieure trillingsweerstand omdat het uniform 360° contact langs de schroefdraadflanken creëert, waardoor de belasting gelijkmatig wordt verdeeld en microslip wordt verminderd. Radiale vergrendeling is geschikter voor toepassingen met dunne profielen waarbij de axiale ruimte beperkt is, maar gevoeliger kan zijn voor slijtage bij aanhoudende trillingen met hoge amplitude. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan het optimale ontwerp aanbevelen op basis van uw specifieke trillingsprofiel en ruimtebeperkingen. - Vraag 2: Hoe vaak kan een precisieborgmoer worden hergebruikt zonder dat dit ten koste gaat van de prestaties?
A: Precisieborgmoeren zijn ontworpen om meerdere keren te worden hergebruikt als ze op de juiste manier worden gehanteerd. Zorg er bij axiale borgmoeren voor dat de stelschroeven gelijkmatig en kruislings worden aangedraaid om vervorming van het segment te voorkomen. Inspecteer bij radiale borgmoeren de borgpennen of inzetstukken op slijtage voordat u ze opnieuw gebruikt. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt bij elke verzending begeleiding bij herbruikbaarheid. - Vraag 3: Heeft de initiële voorspanning invloed op de anti-losloopprestaties van de borgmoer?
EEN: Ja. Onderzoek heeft aangetoond dat een hogere initiële voorspanning het behoud van de voorspanning onder cyclische dwarsbelastingen aanzienlijk verbetert door de microslip op het schroefdraadgrensvlak te verminderen. De voorspanning mag echter de vloeigrens van het materiaal niet overschrijden. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan aanbevolen voorbelastingsbereiken bieden voor uw specifieke toepassing.
Thermisch verzinkte zeskantmoeren: waarom is het heersende koppel 30-50% lager dan bij met fosfaat geoliede moeren – draadinterferentie of oppervlaktegladheid?
Thermisch verzinkt (HDG) zeskantmoeren vergrendelen vertonen consistent een lager heersend koppel dan fosfaatgecoate en geoliede moeren met dezelfde specificatie. Deze reductie, doorgaans tussen de 30 en 50%, is geen teken van inferieure kwaliteit, maar een direct gevolg van de fysieke en tribologische eigenschappen van de coating. De twee belangrijkste verklaringen zijn interferentie van draad veroorzaakt door de dikte van de zinklaag, en gladheid van het oppervlak als gevolg van de intrinsieke wrijvingseigenschappen van de HDG-coating en de afwezigheid van een smeermiddel.
1. Vergelijking van mechanismen: draadinterferentie versus oppervlaktegladheid
De volgende tabel vergelijkt de twee belangrijkste mechanismen die bijdragen aan de vermindering van het heersende koppel voor HDG-zeskantmoeren.
| Parameter | Draadinterferentie (laagdikte) | Oppervlaktesmering (wrijvingscoëfficiënt) |
|---|---|---|
| Fysiek mechanisme | Door het thermisch verzinken wordt een laag zinklegering op alle oppervlakken van de moer aangebracht. Bij interne schroefdraad verkleint dit de kleine diameter en verandert het schroefdraadprofiel, waardoor een perspassing met de bijpassende bout ontstaat. De standaardpraktijk is om na het verzinken extra grote moeren te tappen om deze opeenhoping op te vangen. | De zinklaag van een HDG-moer heeft bij gebruik zonder smeermiddel een hoge wrijvingscoëfficiënt. Een fosfaatcoating is daarentegen zeer poreus en absorbeert olie, waardoor een wrijvingsarm grensvlak tussen de draden ontstaat. |
| Primair bewijs | Typische diktes van HDG-coatings variëren van 0,045 tot 0,09 mm (1,8 tot 3,5 mils) per zijde. Bij een moer die na het verzinken wordt getapt, wordt de draadspeling hersteld. Als er niet te veel wordt getapt, vermindert draadinterferentie de effectieve steekdiameter en kan dit tot montageproblemen leiden. Het heersende koppel is echter niet simpelweg een functie van interferentie: als de moer te ver wordt getapt, is de interferentie minimaal. | Uit gegevens uit de sector blijkt dat de wrijvingscoëfficiënt voor thermisch verzinkt staal zonder smering ≥0,30 bedraagt. Ter vergelijking: een met fosfaat bedekt en geolied oppervlak valt in een lagere wrijvingsklasse (0,08–0,16 voor gefosfateerde olie). Fosfaatcoatings zijn speciaal ontworpen om olie vast te houden, wrijving te verminderen en een consistente koppel-spanningsverhouding te bieden. De hoge wrijving van HDG-oppervlakken betekent dat minder van het uitgeoefende koppel wordt omgezet in klembelasting, en meer wordt geabsorbeerd bij het overwinnen van draadwrijving. |
| Beïnvloedende factoren | Uniformiteit van de laagdikte, draadklasse van de bout (bijv. 6g voor compatibiliteit met 6H-moeren) en de methode van het tappen van de moer (vóór versus na het verzinken). Moeren worden doorgaans als plano verzinkt en vervolgens overmaats getapt om de coating op te nemen. | Aanwezigheid van smeermiddelen, oppervlakteruwheid en het type coating. Gesmeerde HDG-moeren (met MoS₂ of was) kunnen wrijvingscoëfficiënten bereiken van slechts 0,04–0,16. Droge HDG-oppervlakken vallen in de hoogste wrijvingsklasse (≥0,30). |
| Gekwantificeerde impact op het heersende koppel | Als de moer na het verzinken op de juiste overmaat wordt getapt, is de impact op het heersende koppel minimaal. Als de moer echter niet voldoende wordt overtrokken, kan de interferentie het koppel dat nodig is om de moer langs de bout te laten lopen aanzienlijk vergroten, maar dit is een afzonderlijk effect van de vermindering van het heersende koppel na het vastzetten. | De hoge wrijving van een droog HDG-oppervlak (≥0,30) vergeleken met een met fosfaat geolied oppervlak (0,08–0,16) verklaart de 30–50% vermindering van het effectieve heersende koppel. Het borgelement van de moer (bijvoorbeeld nylon inzetstuk of vervormde schroefdraad) moet niet alleen zijn eigen borgkracht overwinnen, maar ook de wrijving van de coating. Op een oppervlak met lage wrijving zorgt het vergrendelingsmechanisme voor een groter deel van het totale heersende koppel. |
| Mitigatiestrategie | Gebruik moeren die na het verzinken op de juiste overmaat zijn getapt, conform ASTM A563. Zorg ervoor dat de draadklasse van de bout (bijvoorbeeld 6g) compatibel is met de moerspecificatie. | Breng vóór montage een smeermiddel (bijvoorbeeld was, olie of MoS₂-pasta) aan op de schroefdraad van de moer. Voor HDG-moeren kan een smeermiddel de wrijvingscoëfficiënt verlagen tot een bereik van 0,04–0,16. Gebruik HDZ-moeren met een koppelcoëfficiënt van 0,35 en pas een koppel toe op de bovengrens van het aanbevolen bereik om de hoge koppelcoëfficiënt te compenseren. |
2. Mechanismeanalyse: welk mechanisme domineert?
Om te bepalen welk mechanisme de belangrijkste oorzaak is van de waargenomen reductie van 30-50% in het heersende koppel, moet het bewijsmateriaal zorgvuldig worden afgewogen.
- Draadinterferentie is een groot probleem bij de montage van gegalvaniseerde bevestigingsmiddelen. De zinklaag kan de binnendraaddiameter verkleinen tot het punt waarop de moer niet meer vrij op de bout kan lopen. De standaardpraktijk voor moeren in structurele toepassingen is echter om ze als plano's te verzinken en vervolgens na het verzinken op de schroefdraad te tikken, waarbij het zink van de schroefdraadoppervlakken wordt verwijderd om de speling te herstellen. In dit geval wordt de interferentie geëlimineerd. De vermindering van het heersende koppel dat na montage wordt waargenomen, is daarom niet in de eerste plaats te wijten aan interferentie, maar aan de wrijvingseigenschappen van de coating.
- Gladheid van het oppervlak is de dominante factor. De zinklaag van een HDG-bevestiging heeft in droge toestand een wrijvingscoëfficiënt ≥0,30. Dit is een interface met hoge wrijving. Een fosfaatgecoate en geoliede moer is daarentegen ontworpen voor lage wrijving; de fosfaatlaag fungeert als reservoir voor olie en zorgt voor een veel lagere wrijvingscoëfficiënt. Het borgkenmerk van de moer (bijvoorbeeld een vervormde draad, een nylon ring of een metalen borgelement) moet zowel de wrijving van het draadinterface als het eigen heersende koppel overwinnen. Op een HDG-oppervlak met hoge wrijving draagt de vergrendelingsfunctie een kleiner deel van het totale heersende koppel bij, wat resulteert in een lagere meetwaarde.
- Synergetische effecten: De twee mechanismen zijn met elkaar verbonden. Als een moer na het verzinken niet goed wordt afgetapt, kan de interferentie van de schroefdraad leiden tot een hoger installatiekoppel en vreten, vooral bij gebruik met een bout met een andere oppervlaktebehandeling. Voor correct gespecificeerde en vervaardigde HDG-borgmoeren is de heersende koppelreductie echter grotendeels afhankelijk van de hoge wrijving van de zinklaag.
3. Gekwantificeerde impact van coating op koppel
De volgende tabel geeft een vergelijkende analyse van wrijvingscoëfficiënten en hun impact op het aanhaalmoment.
| Oppervlak/coating | Wrijvingscoëfficiëntbereik | Typische toepassingskoppelcoëfficiënt | Impact op het heersende koppel |
|---|---|---|---|
| Fosfaat olie | 0,08 – 0,16 | ~0,15 | De vergrendelingsfunctie zorgt voor het grootste deel van het heersende koppel. |
| Thermisch verzinkt (droog) | ≥ 0,30 | ~0,35 | Hoge draadwrijving vermindert de relatieve bijdrage van de vergrendelingsfunctie, waardoor het heersende koppel met 30-50% wordt verlaagd. |
| Thermisch verzinkt smeermiddel | 0,08 – 0,16 (with MoS₂ or wax) | Variabel | Smeermiddel herstelt een lagere wrijvingscoëfficiënt, waardoor de relatieve bijdrage van de vergrendelingsfunctie toeneemt. |
4. Praktische richtlijnen voor het specificeren en gebruiken van HDG-zeskantmoeren
Om betrouwbare prestaties te bereiken met thermisch verzinkte zeskantmoeren, worden de volgende werkwijzen aanbevolen:
- Specificeer het juiste tappen van moeren: Zorg ervoor dat de moeren gespecificeerd en vervaardigd zijn om na het verzinken op de juiste overmaat te worden getapt. Dit herstelt de draadspeling en voorkomt montageproblemen veroorzaakt door de dikte van de coating.
- Breng een smeermiddel aan: Voor kritische toepassingen waarbij het heersende koppel essentieel is, dient u vóór installatie een smeermiddel (was, olie of MoS₂-pasta) op de schroefdraad van de moer aan te brengen. Hierdoor wordt de wrijvingscoëfficiënt verminderd en kan de vergrendeling effectiever functioneren.
- Gebruik compatibele draadklassen: Zorg ervoor dat de draadklasse van de bout (bijvoorbeeld 6g) compatibel is met de moerspecificatie (bijvoorbeeld 6H). Dit is vooral belangrijk voor HDG-moeren, omdat de coating de effectieve schroefdraadpassing kan veranderen.
- Denk aan de applicatieomgeving: Als de heersende koppelvereiste kritisch is en smeermiddel niet is toegestaan, overweeg dan het gebruik van een volledig metalen borgmoer met een agressiever borgontwerp, of een moer met een andere coating (bijvoorbeeld een zink-aluminium schilfercoating met een geïntegreerd smeermiddel).
5. Productie- en kwaliteitsperspectief
De precisie van het tapproces en de consistentie van de HDG-coating zijn essentieel voor het leveren van borgmoeren die presteren zoals verwacht. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt, en wereldwijde klanten te voorzien van one-stop-bevestigingsoplossingen, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor HDG-borgzeskantmoeren bieden we overslagspecificaties om een correcte montage te garanderen, en kunnen we waar nodig smeermiddelen aanbrengen om het noodzakelijke heersende koppel en de klembelasting te bereiken.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Kan ik een thermisch verzinkte zeskantmoer gebruiken zonder enige smering en toch het vereiste heersende koppel bereiken?
A: Ja, maar het heersende koppel zal 30-50% lager zijn dan bij een met fosfaat geoliede moer vanwege de hoge wrijving van de zinklaag. Voor toepassingen waarbij het heersende koppel van cruciaal belang is en smeermiddel niet is toegestaan, kunt u overwegen een moer met een andere coating te gebruiken, of een borgmoer te specificeren met een agressiever borgontwerp. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan u het optimale coating- en vergrendelingsmechanisme aanbevelen voor uw specifieke vereisten. - Vraag 2: Hoe moet ik een thermisch verzinkte moer specificeren om een correcte montage met een gegalvaniseerde bout te garanderen?
A: Specificeer dat de moeren als plano moeten worden gegalvaniseerd en vervolgens na het verzinken moeten worden getapt tot de juiste overmaat. Zorg er ook voor dat de draadklasse van de bout (bijvoorbeeld 6g) compatibel is met de moerspecificatie. Voor structurele verbindingen volgt u de vereisten van ASTM A563 voor moeren en ASTM A153 voor hardwarecoating. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) verstrekt bij elke verzending gedetailleerde coating- en tapspecificaties. - Vraag 3: Wat is de aanbevolen koppelcoëfficiënt om te gebruiken voor het vastdraaien van thermisch verzinkte zeskantmoeren?
A: Voor thermisch verzinkte bevestigingsmiddelen zonder speciaal smeermiddel wordt een koppelcoëfficiënt van 0,35 aanbevolen, vergeleken met 0,15 voor met fosfaat geoliede of gesmeerde bevestigingsmiddelen. Dit weerspiegelt de hogere wrijving van de HDG-coating. Als een smeermiddel (bijvoorbeeld MoS₂ of was) wordt toegepast, kan de coëfficiënt worden verlaagd tot het bereik van 0,08–0,16. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt gegevens over koppelspanning voor onze bevestigingsmiddelen op basis van de specifieke aangebrachte coating.