





A325 versus A490 zware zeskantige structurele bouten: treksterkte versus kerfgevoeligheid – hoe beïnvloedt deze afweging het lagertype versus slip-kritische verbindingen?
De keuze tussen ASTM A325 (nu klasse A325 onder F3125) en ASTM A490 (klasse A490 onder F3125) zware zeskantige structurele bouten is een van de meest kritische beslissingen bij het ontwerpen van staalconstructies. Hoewel A490 een aanzienlijk hogere treksterkte biedt, gaat deze sterkte gepaard met een verhoogde kerfgevoeligheid en een hoger risico op brosse breuk. Deze fundamentele afweging bepaalt rechtstreeks de geschiktheid van elke boutkwaliteit voor lagertype versus slipkritische verbindingen. Dit artikel biedt een uitgebreide vergelijking en een praktisch beslissingskader.
1. Vergelijking van kerneigenschappen: A325 versus A490
De volgende tabel toont de belangrijkste mechanische en toepassingsverschillen tussen de twee structurele boutkwaliteiten, afgeleid van ASTM F3125-specificaties.
| Eigenschapsparameter | ASTM A325 (F3125 klasse A325) | ASTM A490 (F3125 klasse A490) |
|---|---|---|
| Minimale treksterkte | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1.034 MPa) |
| Maximale treksterkte | Niet gespecificeerd (minimaal 120 ksi) | 173 ksi (om broosheid te beperken) |
| Kernhardheid (HRC) | Niet specifiek beperkt (meestal C24-C35) | C33-C38 (strengere controle) |
| Inkepingsgevoeligheid | Matig – minder gevoelig voor brosse breuk | Hoog – gevoeliger voor spanningscorrosie en waterstofscheuren |
| Thermisch verzinken | Toegestaan (veel gebruikt) | Verboden (risico op waterstofverbrossing en uitgloeien) |
| Rotatiecapaciteitstest | Vereist voor gegalvaniseerde constructies | Vereist voor alle assemblages (met bovenste spanningslimieten) |
| Niet-destructief testen | Normaal gesproken niet vereist | Magnetische deeltjesinspectie vereist |
2. Verbindingstypen en toepasbaarheid van bouten
De keuze tussen lagertype en slipkritische verbindingen hangt af van de structurele vereisten voor sliptolerantie, vermoeidheidsweerstand en vervormingsbeheersing.
- Lagertype verbinding: Bij dit ontwerp wordt de bout vastgedraaid tot een "goede" toestand (of volledig voorgespannen), en wordt de schuifkracht voornamelijk overgedragen via de schuifsterkte van de boutas en het draagvermogen van de verbonden platen tegen de gatwanden. Er wordt enige slip verwacht voordat de boutschacht contact maakt met de wand van het gat. Dit ontwerp zorgt voor lagere installatiekosten, maar resulteert in grotere vervorming en wordt niet aanbevolen voor verbindingen die onderhevig zijn aan omkering van de belasting of vermoeidheid.
- Slip-kritische verbinding: Bij dit ontwerp is de bout volledig voorgespannen tot een hoog niveau (70% van de minimale treksterkte), waardoor een hoge klemkracht ontstaat die wrijving tussen de faaloppervlakken genereert. Door deze wrijving wordt de schuifkracht overgedragen en slip is niet toegestaan onder bedrijfsbelastingen. Dit ontwerp biedt een hogere stijfheid en een betere weerstand tegen vermoeidheid, en is vereist voor verbindingen met te grote gaten of sleufgaten, of waar slip schadelijk zou zijn voor de structurele prestaties.
De onderstaande tabel vat de toepasbaarheid van elke boutkwaliteit op deze verbindingstypen samen.
| Verbindingstype | ASTM A325 Geschiktheid | ASTM A490 Geschiktheid | Belangrijke overweging |
|---|---|---|---|
| Lagertype (goed vast) | Ja – veel gebruikt | Ja – maar zelden gebruikt vanwege de kosten en het risico op broosheid | A325 heeft de voorkeur voor kosteneffectieve lagerverbindingen |
| Lagertype (voorgespannen) | Ja – gebruikelijk | Ja – met zorgvuldige kwaliteitscontrole | Voor de A490 zijn rotatiecapaciteit en MPI-tests vereist |
| Slipkritisch (wrijvingstype) | Ja – standaard voor de meeste toepassingen | Ja – voor extreem hoge belastingseisen | De hogere voorspanning van de A490 zorgt voor een grotere slipweerstand |
3. De afweging tussen sterkte en gevoeligheid: impact op de geschiktheid van de verbinding
De kernafweging tussen treksterkte en kerfgevoeligheid heeft directe gevolgen voor het verbindingsontwerp.
- Voor lagertype verbindingen: Deze verbindingen laten slippen toe en zijn afhankelijk van het afschuifvermogen en de draagkracht van de bout. Omdat de bout niet wordt blootgesteld aan hetzelfde niveau van cyclische spanningsconcentratie als bij slipkritische verbindingen, kan de hogere treksterkte van A490 gunstig zijn bij het weerstaan van schuif- en lagerbelastingen. De hogere kerfgevoeligheid van de A490 betekent echter dat schroefdraadbeschadiging, oppervlaktedefecten of verkeerde uitlijning gemakkelijker tot brosse breuken kunnen leiden. Hoewel A490 kan worden gebruikt in lagerverbindingen, raden veel specificaties daarom aan om waar mogelijk A325 te gebruiken vanwege het hogere risico van A490 op brosse breuk.
- Voor slipkritische verbindingen: Deze verbindingen vereisen een hoge klemkracht om wrijving te genereren, die recht evenredig is met de voorspanning van de bout. A490-bouten kunnen door hun hogere treksterkte tot een hogere voorspanning worden gespannen, wat een grotere slipweerstand oplevert bij dezelfde boutdiameter. De hoge voorspanning in combinatie met de hoge hardheid van de A490 maakt de bout echter gevoeliger voor spanningscorrosie en waterstofbrosheid. Dit is de reden waarom het gebruik van A490 in slipkritische verbindingen strikte kwaliteitscontrole vereist, inclusief testen van de rotatiecapaciteit en magnetische deeltjesinspectie (MPI) om oppervlaktefouten op te sporen. Bovendien kunnen A490-bouten niet thermisch verzinkt worden, waardoor het gebruik ervan in corrosieve omgevingen wordt beperkt waar gegalvaniseerde A325-bouten de voorkeur hebben.
4. Praktisch beslissingskader
Op basis van de trade-off analyse worden de volgende selectierichtlijnen aanbevolen:
- Geef de voorkeur aan een A325 wanneer: (1) De verbinding is een standaard lagertype of slipkritische verbinding met matige belastingsvereisten; (2) Thermisch verzinken is vereist voor bescherming tegen corrosie; (3) De verbinding is onderhevig aan dynamische of vermoeiingsbelasting waarbij kerfgevoeligheid een primaire zorg is; (4) Kosten en beschikbaarheid zijn sleutelfactoren.
- Overweeg de A490 wanneer: (1) De verbinding vereist een aanzienlijk hogere schuif- of slipweerstand dan A325 kan bieden; (2) De verbinding is onderhevig aan extreem hoge statische belastingen en bevindt zich niet in een corrosieve omgeving; (3) De contractant kan de noodzakelijke kwaliteitscontrole (MPI, rotatiecapaciteitstesten) verzorgen; (4) Het ontwerp is grondig geëvalueerd op het risico op brosse breuken.
5. Productie- en kwaliteitsperspectief
Het bereiken van consistente mechanische eigenschappen voor structurele bouten vereist nauwkeurige controle van de materiaalchemie, warmtebehandeling en testen. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
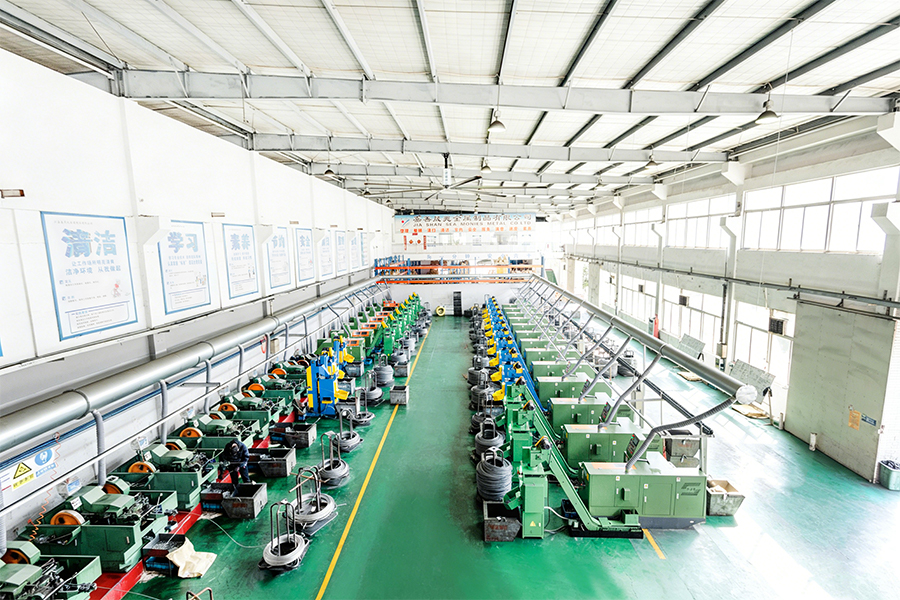
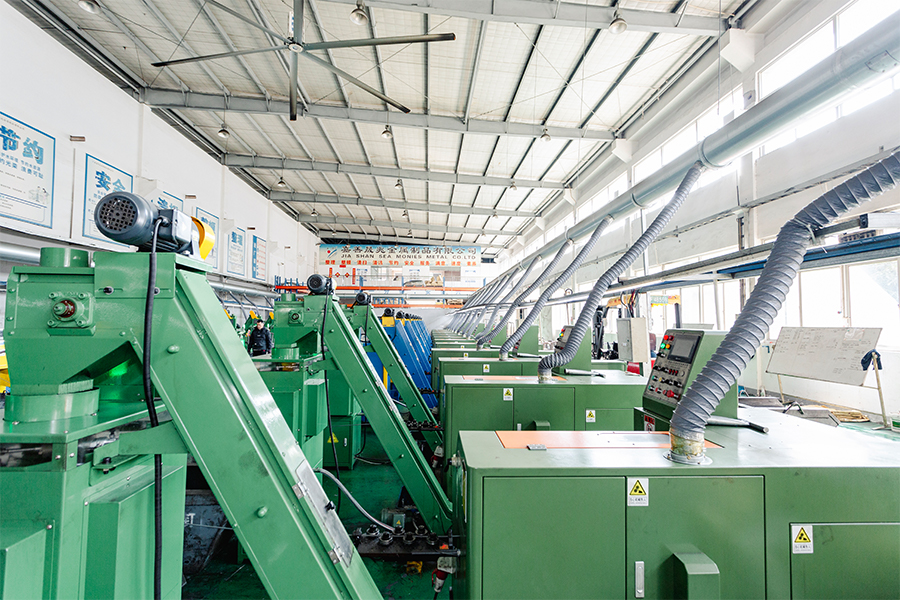
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor structurele bouttoepassingen leveren wij bevestigingsmiddelen van zowel A325- als A490-kwaliteit met volledige materiaaltestcertificaten en, voor A490, de vereiste inspectierapporten voor magnetische deeltjes.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Kunnen A325- en A490-bouten door elkaar worden gebruikt in een structurele verbinding?
A: Nee. Ze hebben verschillende treksterktes, hardheid en gevoeligheid voor brosse breuk. Als u ze verwisselt zonder de verbinding opnieuw te ontwerpen, kan dit leiden tot onvoldoende sterkte of onverwachte storingen. A490-bouten hebben een hogere voorspanningseis en strengere kwaliteitscontroleprocedures. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) raadt aan de constructeur van het project te raadplegen voordat boutsoorten worden vervangen. - Vraag 2: Waarom zijn A490-bouten niet thermisch verzinkt?
A: A490-bouten kunnen om twee redenen niet thermisch verzinkt worden: (1) de temperatuur van het gesmolten zinkbad overschrijdt de ontlaattemperatuur van de bout, waardoor de bout mogelijk uitgloeit en de sterkte ervan afneemt; (2) Het beitsproces dat vóór het verzinken wordt gebruikt, introduceert atomaire waterstof in het staal, wat waterstofverbrossing kan veroorzaken – een vertraagd faalmechanisme dat vooral gevaarlijk is bij bouten met een hoge sterkte. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt A325 gegalvaniseerde structurele bouten aan als corrosiebestendig alternatief. - Vraag 3: Wat is de X- en N-aanduiding voor structurele bouten en hoe verhoudt deze zich tot het verbindingstype?
A: De X-aanduiding geeft aan dat de schroefdraad is uitgesloten van het afschuifvlak (de boutschacht bevindt zich in het afschuifvlak), wat een hogere afschuifcapaciteit oplevert. De N-aanduiding geeft aan dat de schroefdraden in het afschuifvlak kunnen zijn opgenomen. Dit onderscheid is van cruciaal belang voor verbindingen van het lagertype, waarbij de schuifsterkte afhangt van het feit of de belasting door de volledige schachtdiameter gaat of door de verkleinde worteldiameter van de schroefdraad. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan structurele bouten leveren met gespecificeerde draadlengtes om aan de X- of N-vereisten te voldoen.
Gallering van A2-70 en A4-80 roestvrijstalen zeskantmoeren: hoge taaiheid of snelle installatie Oververhitting?
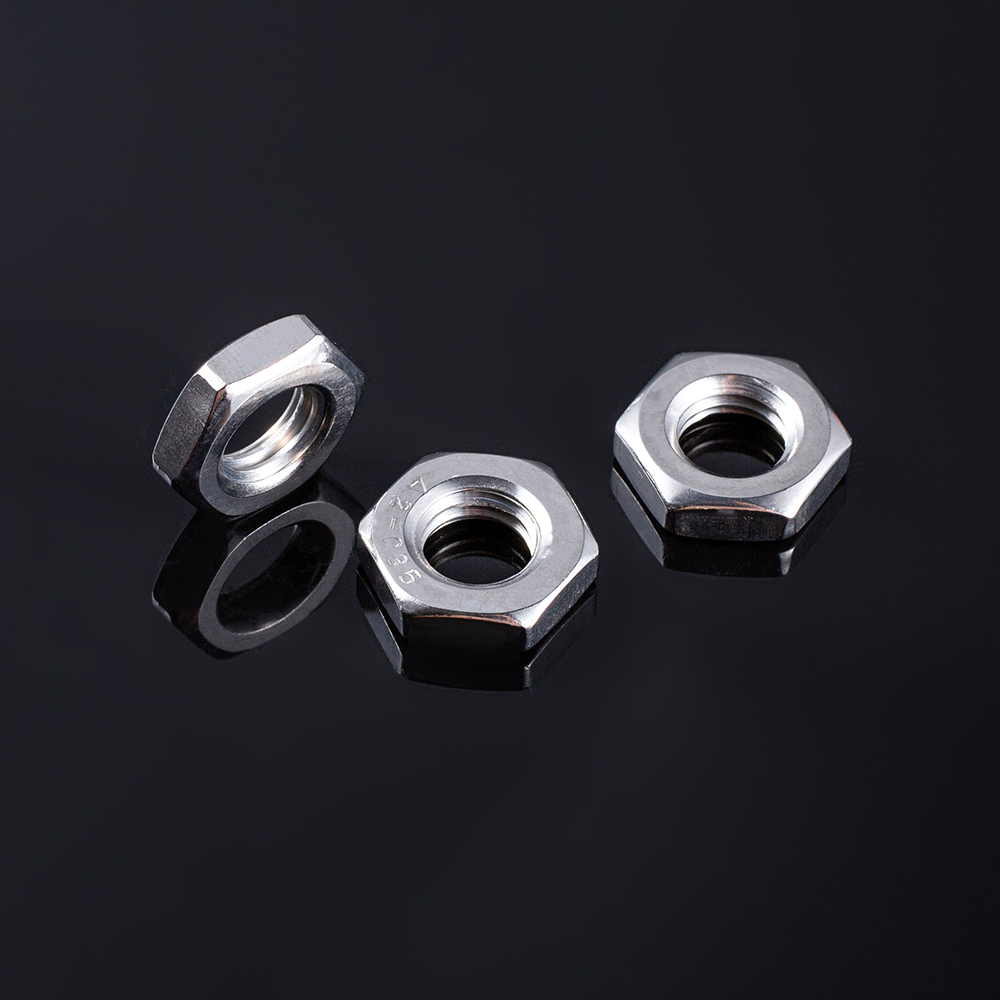
Het fenomeen van het invreten van schroefdraad (ook bekend als invreten of koudlassen) is een hardnekkig en kostbaar probleem tijdens de installatie van austenitische roestvrijstalen bevestigingsmiddelen, met name A2-70 (304) en A4-80 (316) zeskantmoeren. Invreten wordt gekenmerkt door het vastlopen van draden; materiaal wordt gescheurd en aan elkaar gelast, waardoor de moer of bout vaak onbruikbaar wordt. De twee meest genoemde oorzakelijke mechanismen zijn de inherente hoge ductiliteit van austenitisch roestvast staal en de plaatselijke oververhitting veroorzaakt door snelle installatiegereedschappen (bijvoorbeeld slagmoersleutels). Dit artikel ontleedt de fysica van elk mechanisme, biedt vergelijkende gegevens en biedt praktische mitigatiestrategieën.
1. Vergelijking van mechanismen: hoge taaiheid versus plaatselijke oververhitting
De volgende tabel vergelijkt de twee belangrijkste mechanismen die bijdragen aan het binnendringen van threads roestvrijstalen zeskantmoeren .
| Parameter | Hoge taaiheid (austenitische structuur) | Lokale oververhitting (snelle installatie) |
|---|---|---|
| Fysiek mechanisme | Austenitische roestvaste staalsoorten hebben een hoge hardingssnelheid en missen de beschermende oxidelaag die zich op koolstofstaal vormt. Bij glijdend contact wordt de beschermende oxidefilm weggescheurd, waardoor blanke metalen oppervlakken contact kunnen maken en onder druk aan elkaar kunnen lassen. | Elektrisch gereedschap met hoge snelheid (slagmoersleutels of aandrijvingen met hoog toerental) genereren wrijvingswarmte op het schroefdraadgrensvlak. De hitte verzacht de oppervlaktelaag, verhoogt de wrijvingscoëfficiënt en bevordert de slijtage van de lijm, waardoor het vreetproces wordt versneld. |
| Primair bewijs | Vreten komt voor bij zowel handmatig aangedreven als elektrisch aangedreven installaties, maar de frequentie en ernst zijn aanzienlijk hoger bij gebruik van elektrisch gereedschap. De door het werk geharde oppervlaktelaag van austenitisch roestvrij staal is bijzonder gevoelig voor vreten vanwege de hoge schuifsterkte en het ontbreken van een beschermende smeerfilm. | Studies tonen aan dat naarmate de installatiesnelheid toeneemt, ook de oppervlaktetemperatuur toeneemt. Het gebruik van een slagmoersleutel kan temperaturen genereren die hoger zijn dan de herkristallisatietemperatuur van het materiaal, waardoor de kans op vreten drastisch toeneemt. Het gebruik van gereedschap met lage snelheid of handgereedschap vermindert het aantal verwondingen aanzienlijk. |
| Beïnvloedende factoren | Draadoppervlakafwerking, draadhoek, moermateriaal en de aanwezigheid van smeermiddelen. Gladdere oppervlakken en het gebruik van smeermiddelen verminderen de neiging tot koudlassen. | Installatiesnelheid, koppelinvoer en het gebruik van slaggereedschappen. Hogere voorbelastingen vergroten ook de wrijvingskrachten, waardoor het risico op oververhitting toeneemt. |
| Mitigatiestrategie | Kies moeren met een ander materiaal of een andere afwerking (bijvoorbeeld nitronisch of gecoat roestvast staal) of zorg voor schone en gesmeerde schroefdraad. Het gebruik van anti-vastloopmiddelen is zeer effectief. | Gebruik installatiegereedschap met lage snelheid (handgereedschap of boren met variabele snelheid bij laag toerental). Vermijd slagmoersleutels voor kritische montages. Laat de verbinding tussen de aandraaipassages afkoelen. |
2. Mechanismeanalyse: welk mechanisme domineert?
Uit een gedetailleerde analyse van het beschikbare bewijsmateriaal blijkt dat beide mechanismen bijdragende factoren zijn, maar dat hun relatieve belang niet gelijk is.
- Hoge taaiheid is de primaire oorzaak: Austenitische roestvaste staalsoorten (kwaliteiten A2 en A4) zijn inherent gevoelig voor vreten omdat ze de beschermende oppervlakte-oxidelaag missen waar koolstofstaal op vertrouwt voor smering. Wanneer de draadoppervlakken onder belasting tegen elkaar worden gedrukt, breekt de oxidefilm af en de hoge schuifsterkte van de austenitische structuur veroorzaakt microscopisch lassen van oneffenheden. Dit is een fundamentele materiaaleigenschap; het verklaart waarom vreten optreedt, zelfs bij met de hand vastgedraaide montages.
- Oververhitting bij hoge snelheid is een belangrijke versneller: Hoewel de ductiliteit van het materiaal de hoofdoorzaak is, verhoogt het gebruik van elektrisch gereedschap met hoge snelheid de frequentie en ernst van vreten dramatisch. De wrijvingswarmte die door een slagmoersleutel wordt gegenereerd, kan de herkristallisatietemperatuur van austenitisch roestvast staal (ongeveer 450–600 °C) overschrijden, waardoor de oppervlaktelagen zachter worden en de slijtage van de lijm wordt bevorderd. Uit onderzoek blijkt dat bij installaties waarbij gebruik wordt gemaakt van slagmoersleutels de incidentie van vreten 10 tot 15 keer hoger is dan bij met de hand vastgedraaide constructies.
- Synergetisch effect: De twee mechanismen zijn niet onafhankelijk. De hoge ductiliteit van het materiaal maakt het gevoelig voor de wrijvingswarmte die wordt gegenereerd door snelgereedschap. De hitte vermindert op zijn beurt de sterkte van het materiaal en verhoogt de wrijvingscoëfficiënt, waardoor een positieve feedbacklus ontstaat die het vreten versnelt. Dit gecombineerde effect is de reden dat vreten vaak ernstiger is bij hogesnelheidsinstallaties dan bij langzame installaties.
3. Kwantitatieve impact van installatiesnelheid
De volgende tabel geeft een vergelijkende analyse van de incidentie van vreten op basis van installatiesnelheid en gereedschapstype.
| Installatiemethode | Typisch toerental | Incidentie van vreten (relatief) | Aanbevolen |
|---|---|---|---|
| Handgereedschap (momentsleutel) | ~5–10 tpm | 1x (basislijn) | Ja – Bij voorkeur voor kritische assemblages |
| Boor met variabele snelheid (lage snelheid) | ~200–400 tpm | 3–5x | Ja – indien gesmeerd en gecontroleerd |
| Boor met variabele snelheid (hoge snelheid) | ~800–1500 tpm | 8–12x | Niet aanbevolen voor roestvrijstalen bevestigingsmiddelen |
| Slagmoersleutel | Variabel (hoog piekkoppel) | 15–20x | Sterk afgeraden voor A2/A4-moeren |
4. Praktische richtlijnen voor het verminderen van vreten
Gezien het gecombineerde effect van de ductiliteit van het materiaal en de installatiesnelheid worden de volgende richtlijnen aanbevolen voor installatie ter plaatse:
- Gebruik altijd een smeermiddel: Breng een hoogwaardig anti-vastloopmiddel of smeermiddel (bijvoorbeeld vet op koper- of nikkelbasis) aan op de schroefdraad van de bout voordat u de moer installeert. Smering vermindert wrijving, vermindert de warmteontwikkeling en fungeert als een fysieke barrière tussen de schroefdraadoppervlakken.
- Gebruik langzame installatiesnelheden: Vermijd slagmoersleutels voor kritische roestvrijstalen assemblages. Gebruik handgereedschap of boren met variabele snelheid, ingesteld op het laagste effectieve toerental. Hoe lager de snelheid, hoe minder warmte er wordt gegenereerd op het schroefdraadgrensvlak.
- Houd de draden schoon: Verontreinigingen zoals vuil, puin of oud draadborgmiddel kunnen als schuurmiddel werken, de oxidelaag doorbreken en vreten veroorzaken. Reinig de schroefdraad van de bout en moer grondig vóór montage.
- Laat koeltijd toe: Bij montage met een grote diameter of met een hoge voorbelasting moet u de verbinding tussen de aandraaipassages laten afkoelen om warmteophoping te voorkomen.
- Overweeg alternatieve materialen: Voor toepassingen waarbij vreten een aanhoudend probleem is, kunt u overwegen roestvast staal te gebruiken met een verminderde neiging tot vreten (bijvoorbeeld Nitronic 60 of 316 met een speciale coating).
5. Productie- en kwaliteitsperspectief
De consistentie van de draadvorm en de oppervlakteafwerking van roestvrijstalen zeskantmoeren zijn kritische factoren bij het voorkomen van vreten. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor roestvrijstalen zeskantmoeren bieden we een gladde schroefdraadafwerking en kunnen we aanvullende oppervlaktebehandelingen aanbieden (zoals passivatie of coating) om de neiging tot vreten te verminderen. Bij elke zending voegen we ook installatierichtlijnen toe om vreten in het veld te helpen voorkomen.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Kan ik slagmoersleutels gebruiken op roestvrijstalen moeren A2-70 of A4-80?
Antwoord: Het wordt sterk afgeraden. De hoge snelheid en het hoge koppel van een slagmoersleutel genereren aanzienlijke wrijvingswarmte, waardoor het risico op vreten dramatisch toeneemt. Voor kritische montages mogen uitsluitend handgereedschappen of boormachines met variabele snelheid op lage snelheid worden gebruikt. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) raadt het gebruik van een momentsleutel met gecontroleerde snelheid aan voor alle roestvrijstalen installaties. - Vraag 2: Heeft de oppervlakteafwerking van de draad invloed op de neiging tot vreten?
EEN: Ja. Een gladder draadoppervlak (bijvoorbeeld gewalste draden in plaats van gesneden draden) heeft een lagere wrijvingscoëfficiënt en een verminderde neiging tot vreten. Gewalste draden hebben ook een consistenter oppervlakteprofiel. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) maakt gebruik van koude kop- en draadwalsprocessen om roestvrijstalen moeren te produceren met een superieure oppervlakteafwerking, waardoor het risico op vreten wordt verminderd. - Vraag 3: Wat is het beste smeermiddel om het vastvreten van roestvrijstalen moeren te voorkomen?
A: Een anti-vastloopmiddel op koper- of nikkelbasis is zeer effectief. Deze smeermiddelen bevatten fijne metaaldeeltjes die fungeren als een vaste smeermiddelbarrière, waardoor metaal-op-metaal contact wordt voorkomen. Ze zijn ook effectief bij hoge temperaturen. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan montagebegeleiding bieden en in sommige gevallen moeren leveren met een vooraf aangebrachte smeermiddelcoating.