


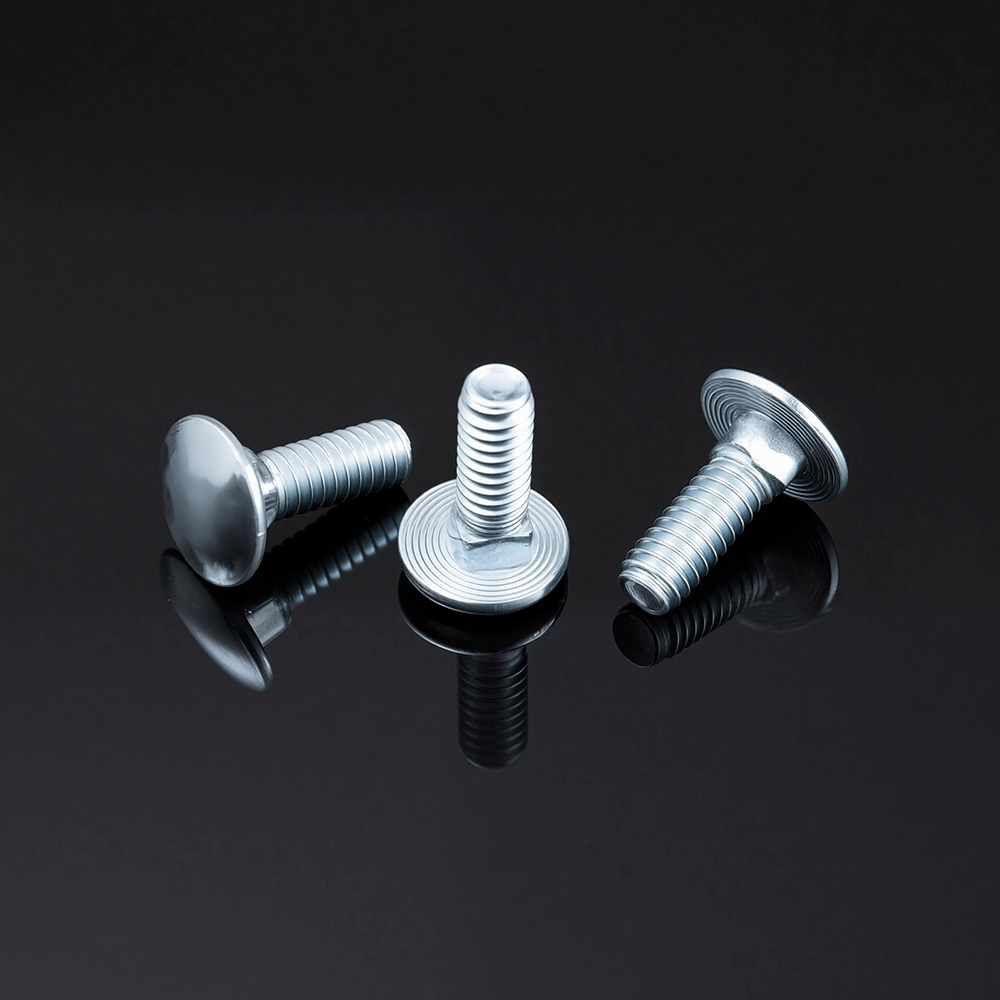



Bijpassende vierkante hals-inbeddingsdiepte en kopverzinkboor voor maximale uittrekweerstand in zachthout versus hardhout
De mechanische prestaties van een slotbout De verbinding in hout wordt fundamenteel bepaald door twee onderling afhankelijke geometrische parameters: de inbeddingsdiepte van de vierkante hals (die zorgt voor een anti-rotatievergrendeling) en de verzinkingsdiepte van de ronde kop (die de vlakheid en de verdeling van de belasting regelt). Het bereiken van maximale uittrekweerstand zonder het splijten van hout te veroorzaken, vereist verschillende strategieën voor zachthout en hardhout vanwege hun verschillende dichtheid, druksterkte en bezwijkwijzen.
1. Eigenschappen van houtsubstraten: zachthout versus hardhout
De fundamentele verschillen in houtdichtheid en sterkte bepalen direct hoe elk substraat reageert op het inbedden en verzinken van bouten. De volgende tabel vergelijkt de belangrijkste structurele eigenschappen:
| Eigendom | Naaldhout (bijv. grenen, sparren, sparren) | Hardhout (bijv. eiken, beuken, esdoorn) |
|---|---|---|
| Typisch dichtheidsbereik (kg/m³) | 350 – 550 | 640 – 840 |
| Buigsterkte (MPa) | 14 – 50 (klassen C14 tot C50) | 30 – 70 (klassen D30 tot D70) |
| Druksterkte (MPa) // korrel | ~40 – 46 (vuren/grenen) | Aanzienlijk hoger |
| Hardheid (Brinell) // korrel | 3,2 – 4,0 | Hoger (eik ~5,5) |
| Mislukkingsmodus onder te strak aandraaien | Compressie/verbrijzeling van houtvezels | Splijten/scheuren langs korrellijnen |
| Typische toepassingen voor slotbouten | Terrasplanken, houtskeletbouw, algemene constructie | Zware houtconstructies, meubels, scheepsbedden |
2. Vereisten voor inbeddingsdiepte met vierkante hals
De functie van de vierkante hals is om in het hout te verankeren om rotatie van de bout tijdens het aandraaien van de moer te voorkomen, waardoor er geen sleutel aan de kopzijde nodig is. De inbeddingsdiepte – hoe ver het vierkante gedeelte in het hout doordringt – moet worden afgestemd op de samendrukbaarheid en schuifsterkte van de ondergrond.
- Naaldhoutstrategie (verhoogde inbeddingsdiepte): Naaldhout heeft een lagere dichtheid en druksterkte. Om een betrouwbare anti-rotatievergrendeling te bereiken, moet de vierkante hals tot de volledige diepte worden gedreven, zodat de hoeken de omliggende houtvezels volledig kunnen verplaatsen en vastgrijpen. Omdat zachthoutvezels samendrukken in plaats van splijten, zorgt een inbedding over de volledige diepte voor de maximale mechanische vergrendeling zonder risico op barsten.
- Hardhoutstrategie (precisie-inbedding): Hardhout is dichter en gevoeliger voor splijten. Voor deze materialen moet de vierkante hals nog steeds volledig ingebed zijn voor maximale uittrekweerstand, maar het geleidegat moet met hogere precisie worden bewerkt. De vierkante hals vereist een goed passende uitsparing of zorgvuldig tikken om te voorkomen dat het hout uit elkaar wordt gedrukt. Een algemene technische standaard is het prefabriceren van een vierkante groef die past bij de halsmaat voor 100% nauwkeurige inbedding met nulrotatietolerantie.
In beide gevallen is een onvolledige inbedding van de vierkante hals, waarbij de hals trots op het houtoppervlak zit, een primaire oorzaak van het draaien en loskomen van de bout. Als de vierkante hals op de juiste manier is ingebed, ontstaat er een mechanisch slot dat slotbouten effectief maakt voor enkelzijdige montage.
3. Diepte van de kopverzinkboor: balans tussen vlakheid en structurele integriteit
Door het verzinken kan de ronde kop vlak met of onder het materiaaloppervlak zitten, waardoor een gladde afwerking ontstaat en scherpe uitsteeksels worden verwijderd. De diepte van de verzinkboor moet echter zorgvuldig worden gecontroleerd om verzwakking van het hout te voorkomen.
- Zachthout (diepere verzinkboor aanvaardbaar): Vanwege de samendrukbaarheid kan zachthout een diepere verzinking opvangen zonder te splijten. De boutkop comprimeert de onderliggende vezels, waardoor een stabiel draagoppervlak ontstaat. Te ver verzinken zonder voldoende contact met de boutkop kan echter het effectieve draagoppervlak verkleinen, waardoor de plaatselijke spanning op het hout toeneemt.
- Hardhout (ondiepe of precisieverzinkboor vereist): Hardhout heeft een ondiepere verzinkboor nodig, zorgvuldig bewerkt met een schopbit. Diepe verzinkingen in hardhout creëren spanningsverhogers die het splijten van het graan kunnen veroorzaken wanneer de moer wordt vastgedraaid. Het doel is om een vlakke afwerking te bereiken en tegelijkertijd de integriteit van het hout in de dwarsdoorsnede zoveel mogelijk te behouden.
4. Gecombineerd effect op uittrekweerstand en splijtpreventie
Maximale uittrekweerstand – de kracht die nodig is om de bout door het hout te trekken – wordt bereikt wanneer zowel de vierkante hals als de boutkop optimaal in het hout grijpen zonder de integriteit ervan in gevaar te brengen.
- Naaldhout: Een diepe, volledige vierkante halsinbedding gecombineerd met een gematigde verzinking zorgt voor de hoogste uittrekweerstand. De houtvezels worden samengedrukt rond de nek en onder het hoofd, waardoor een sterke mechanische verbinding ontstaat. Het risico op splijten is laag, op voorwaarde dat er een geleidegat wordt geboord dat iets kleiner is dan de boutschacht.
- Hardhout: Voor anti-rotatie is dezelfde volledige diepte-inbedding vereist, maar de verzinkboor moet ondieper zijn en nauwkeuriger worden bewerkt. De vierkante hals moet volledig op zijn plaats zitten, maar de tolerantie van het geleidegat moet strak zijn om splijtspanningen te voorkomen. Bij hardhout helpt het gebruik van sluitringen onder zowel de kop als de moer de belasting te verdelen en vermindert het risico op verbrijzeling of splijten verder.
Uit gegevens uit de sector blijkt dat meer dan 80% van de problemen bij het installeren van slotbouten, waaronder het draaien van bouten en scheuren in het materiaal, te maken hebben met onjuiste gatbewerking en niet zozeer met de bout zelf. Een voorgeboord boorgat, alleen verzinking tot de diepte van de kop en een volledig vierkante halszitting zijn de drie pijlers voor een succesvolle installatie in beide houtsoorten.
5. Productie- en kwaliteitsperspectief
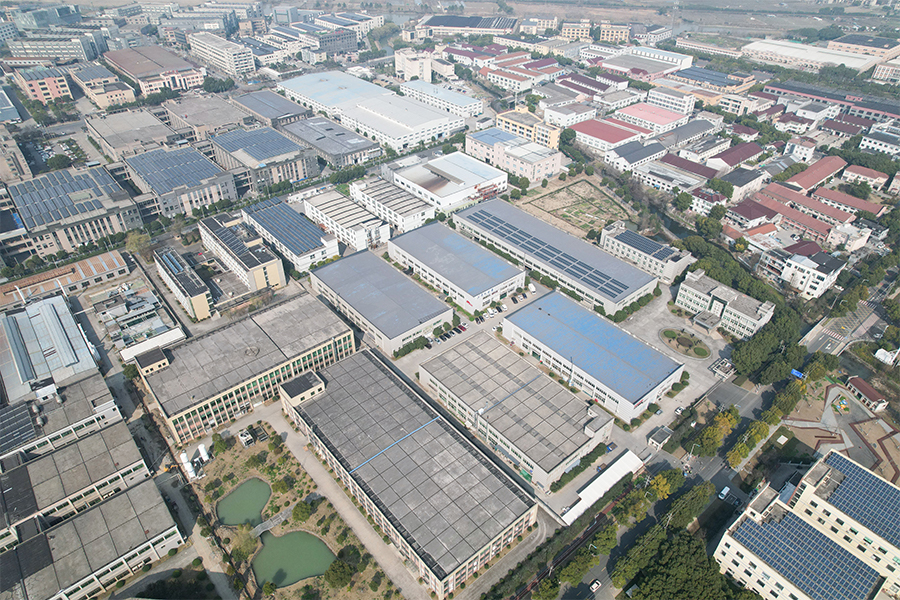
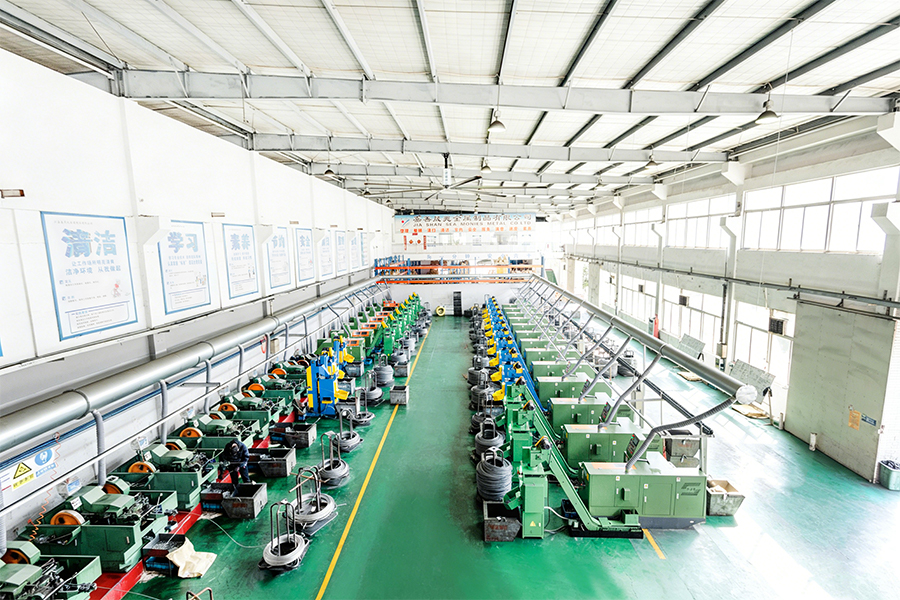
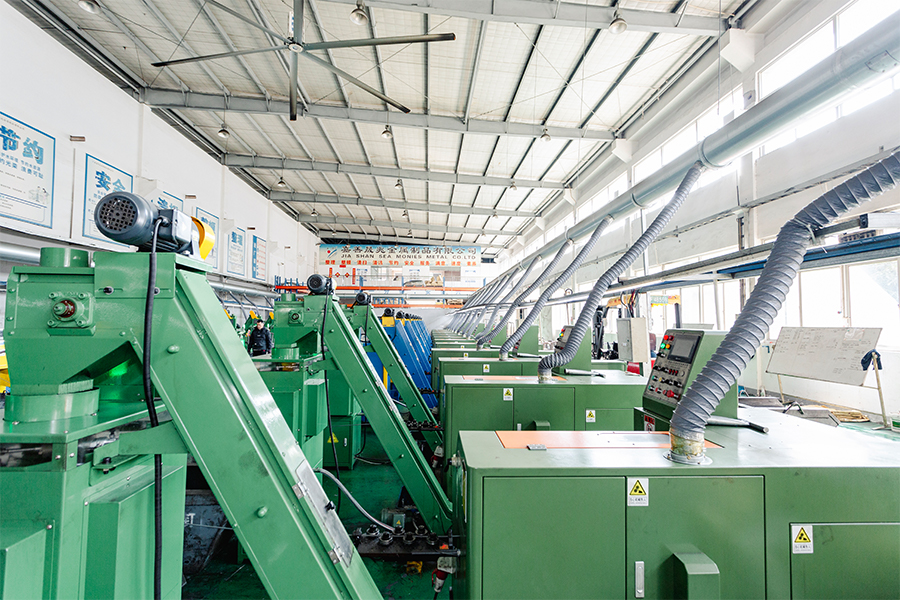
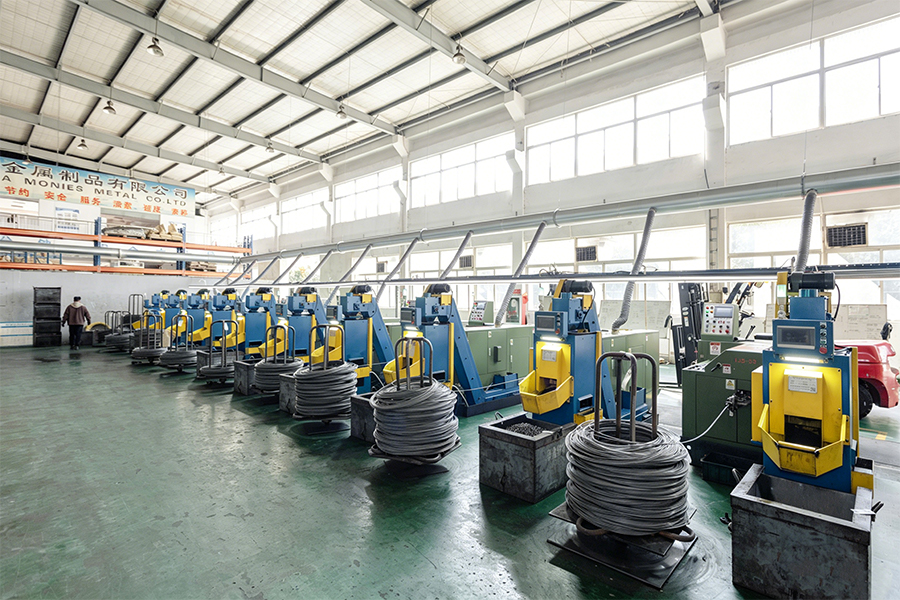
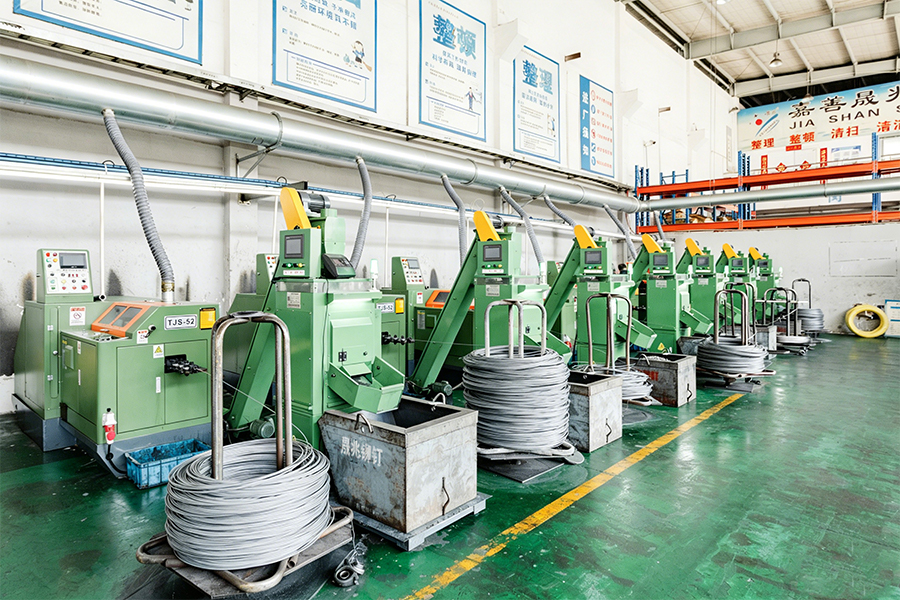
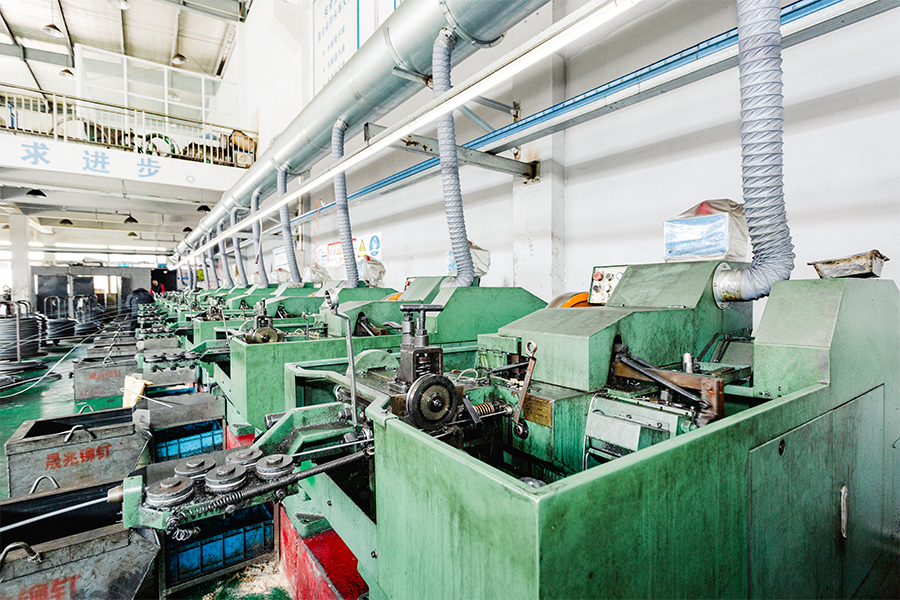
De precisie van de vervaardiging van slotbouten heeft rechtstreeks invloed op de consistentie van de vierkante halsgeometrie – een sleutelfactor bij het bereiken van een betrouwbare inbedding in verschillende houtsoorten. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor slotbouten hanteren we nauwe toleranties op de vierkante halsafmetingen en de kopgeometrie om consistente inbeddingsprestaties te garanderen voor zowel zachthout- als hardhouttoepassingen.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Moet ik roestvrijstalen of gegalvaniseerde slotbouten gebruiken voor onder druk behandeld hout?
A: Onder druk behandeld hout bevat chemicaliën die de corrosie van standaardstaal versnellen. 18‑8 roestvrijstalen slotbouten worden vaak aanbevolen voor onder druk behandeld hout vanwege hun superieure corrosieweerstand. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt zowel thermisch verzinkte als roestvrijstalen opties (304/316) om te voldoen aan uw specifieke vereisten voor milieublootstelling en levensduur. - Vraag 2: Hoe voorkom ik dat de slotbout gaat draaien als ik geen toegang heb tot de kopzijde?
A: De vierkante hals is speciaal ontworpen om draaien te voorkomen wanneer deze volledig in het hout is ingebed. Zorg ervoor dat het geleidegat de juiste diameter heeft (iets kleiner dan de schacht) en dat de vierkante hals volledig in het materiaal wordt gedreven. Als het hout ernstig is aangetast of het gat groter is, kan een nylon borgmoer of dubbele moer helpen het geheel vast te zetten. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) raadt aan om de zitting met vierkante hals te inspecteren voordat deze definitief wordt vastgedraaid. - Vraag 3: Wat is de aanbevolen maat voor het boorgat voor slotbouten in hardhout?
A: Voor hardhout boort u een geleidegat voor dat 1/16″ kleiner is dan de diameter van de boutschacht om splijten te voorkomen. De vierkante hals vereist zorgvuldig tappen of een voorbewerkte uitsparing voor volledige inbedding. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) raadt het gebruik van een getrapt boorproces of een speciale verzinkboor aan voor precisietoepassingen in hardhout om spanningsconcentratie en scheuren te voorkomen.
Omgaan met draadinterferentie bij thermisch verzinkte busbouten: hoe spincentrifugeren en nagalvaniseren de opbouw van coating compenseren volgens ISO 965-1
Thermisch verzinken (HDG) biedt uitzonderlijke corrosiebescherming voor coach bouten Het wordt gebruikt in houtconstructies voor buitengebruik, maar het proces zorgt voor een aanzienlijke technische uitdaging: de zinklaag voegt dikte toe aan zowel de externe (bout) als de interne (moer) schroefdraad, waardoor mogelijk de draadtolerantielimieten zoals gedefinieerd in ISO 965-1 worden overschreden. Deze "interferentie" kan de montage moeilijk of onmogelijk maken zonder de juiste compensatie. In dit artikel wordt uitgelegd hoe twee belangrijke processen – spincentrifugeren en post-galvaniserend tappen – worden toegepast om de functionele schroefdraadpassing te herstellen.
1. Inzicht in ISO 965-1 draadtolerantie en het probleem met de coatingtoeslag
ISO 965-1 definieert het standaard metrische schroefdraadprofiel met gespecificeerde toleranties voor interne en externe schroefdraad. Bij thermisch verzinkte bevestigingsmiddelen moet rekening worden gehouden met de laagdikte als extra laag op zowel de boutdraad als de moerdraad. Het cumulatieve effect kan de draadspeling tot nul reduceren of zelfs een negatieve speling creëren, wat betekent dat de moer eenvoudigweg niet op de bout zal worden geschroefd.
De volgende tabel illustreert het effect van HDG-coating op de draadafmetingen voor een M12-bout-moercombinatie.
| Parameter | Ongecoat (nominaal) | Met HDG (dubbelzijdige coating) | Interferentieaccumulatie |
|---|---|---|---|
| Boutdraad grote diameter | 12.000 mm | 12.000 2× coating = 12.080 mm | Vermindering van de draadspeling: tot 0,160 mm totaal |
| Kleine diameter moerdraad (intern) | 10.500mm | 10.500 - 2× bekleding = 10.420 mm | |
| Effectieve schroefdraadpassing | Speling binnen ISO 965-1 tolerantie | Mogelijke nul- of negatieve speling | Interferentie verhindert montage |
Opmerking: De typische HDG-coatingdikte voor M12-bevestigingsmiddelen varieert van 40–60 µm per zijde. De totale radiale opbouw op de bout (grote diameter) en de interne reductie op de moer (kleine diameter) zorgen samen voor een aanzienlijk pasprobleem.
2. Compensatieproces 1: Centrifugeren (centrifugaal spinnen)
Centrifugeren wordt onmiddellijk na het galvaniseerbad toegepast terwijl de coating nog gesmolten is. Het bevestigingsmiddel wordt in een geperforeerde mand geplaatst en met hoge snelheid rondgedraaid, waardoor overtollig zink uit de draden en andere oppervlakken wordt geworpen. Dit proces bereikt drie cruciale resultaten:
- Uniforme laagdikte: Door het spinnen wordt de coating op de toppen en wortels van de draad teruggebracht tot een meer uniforme, dunnere laag, gemiddeld gemiddeld 30-50 µm voor grotere bevestigingsmiddelen. Dit helpt de opbouw op zones met kritische diameter te minimaliseren.
- Draadopruiming: Door overtollig zink te verwijderen, helpt de spinactie het draadprofiel te behouden, waardoor grove vulling van de draadwortels of toppen wordt voorkomen en het risico op grote interferentie wordt verminderd.
- Gecontroleerde variatie: Goed gecontroleerd centrifugeren kan de variatie in de laagdikte binnen een batch verminderen, waardoor het daaropvolgende tapproces voorspelbaarder en betrouwbaarder wordt.
Centrifugeren alleen is echter niet altijd voldoende om een ISO 965-1-passing te bereiken, vooral voor bouten met een grotere diameter (M16 en hoger) met zwaardere coatingvereisten. Als secundaire compensatiestap is vaak tappen na het verzinken nodig.
3. Compensatieproces 2: tappen na het galvaniseren of draadborstelen
Bij post-galvaniserend tappen (of draadborstelen) wordt een geharde kraan of borstel door de gecoate draad gevoerd om overtollig zink selectief van de draadflanken en toppen te verwijderen zonder bloot staal bloot te leggen. Dit proces wordt uitgevoerd nadat de coating is afgekoeld en gestold.
- Selectieve verwijdering: De kraan snijdt of comprimeert de zinklaag op de draadtoppen en flanken, waardoor het draadprofiel wordt hersteld naar een standaard geometrische vorm, terwijl het resterende zink op de wortel en andere oppervlakken intact blijft voor bescherming tegen corrosie.
- Diameter restauratie: Tappen verkleint de grote diameter van de buitendraad en reinigt de kleine diameter van de binnendraad, waardoor de speling wordt hersteld die vereist is door ISO 965-1. De gewenste speling na het tappen wordt doorgaans gespecificeerd in normen, zodat de bout en moer soepel kunnen worden gemonteerd.
- Behoud van coating: Wanneer het op de juiste manier wordt uitgevoerd, verwijdert het tappen na het galvaniseren alleen het overtollige zink (ongeveer 10–15 µm van de toppen) zonder de coating te verminderen tot onder de minimale lokale dikte vereist door ASTM A153 of ISO 1461.
Veel fabrikanten, waaronder Chance & Union, passen een combinatie van gecontroleerd centrifugeren en nauwkeurig tappen toe om ervoor te zorgen dat HDG-slotbouten consistent voldoen aan de ISO 965-1-pasvereisten, terwijl de integriteit van de coating behouden blijft.
4. Productieperspectief: het bereiken van een consistente schroefdraadpassing
De combinatie van spincentrifugeren en post-galvaniserend tappen vereist een zorgvuldige procescontrole. Belangrijke variabelen zijn onder meer de onderdompelingstijd, de terugtrekkingssnelheid, de centrifugesnelheid, de tapgeometrie en de snijparameters die bij de secundaire bewerking worden gebruikt. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor HDG-slotbouten implementeren we een dubbele compensatieaanpak: geoptimaliseerde spin-centrifugering om de dikte van de coating te controleren, gevolgd door nauwkeurig post-galvaniserend tappen om ervoor te zorgen dat elke bout voldoet aan de ISO 965-1-vereisten voor schroefdraadpassing voor een soepele montage van de moer.
5. Veelgestelde vragen (FAQ)
- Vraag 1: Hoeveel laagdikte wordt normaal gesproken verwijderd door na het galvaniseren te tappen?
A: Door te tappen wordt doorgaans 10–15 µm zink uit de draadtoppen verwijderd – voldoende om de speling te herstellen zonder het onderliggende staal bloot te leggen. Dit zorgt ervoor dat de minimale laagdikte vereist door ASTM A153 (1,7 mils / 43 µm voor M20-bouten) behouden blijft. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) controleert dit proces om zowel de schroefdraadpassing als de corrosiebescherming te behouden. - Vraag 2: Kan alleen spin-centrifugeren een ISO 965-1-passing bereiken zonder nagalvaniserend tappen?
A: In sommige gevallen, vooral bij bouten met een kleinere diameter (M6–M10) met lichtere coatings, kan alleen centrifugeren acceptabele schroefdraad opleveren. Voor M12 en grotere maten, of wanneer een strikte ISO 965-1-passing vereist is, is tappen na het galvaniseren echter vrijwel altijd noodzakelijk. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) gebruikt beide processen om een consistente batchkwaliteit over alle diameters te garanderen. - Vraag 3: Heeft het tappen na het galvaniseren invloed op de corrosieweerstand van de bout?
A: Als het tappen correct wordt uitgevoerd, wordt alleen het overtollige zink van de draadkammen verwijderd, waardoor er voldoende coating overblijft op de draadwortels en andere kritische oppervlakken. De algehele corrosieweerstand van de bout in een zoutsproeitest blijft vergelijkbaar met die van een onaangeroerd bevestigingsmiddel. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) levert verificatierapporten voor de laagdikte om naleving van ASTM A153 of ISO 1461 na het tappen te bevestigen.