





Systematische transformatie van op maat gemaakte boutconcepten in maakbare technische tekeningen: het functie-proces-kostendriehoeksmodel
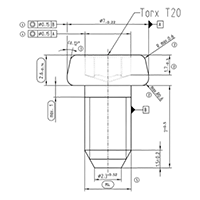
Aangepast niet-standaard bout de ontwikkeling begint met de "schetsbehoefte" van de klant - vaak een ruwe tekening, mondelinge beschrijving of voorbeeldonderdeel. De uitdaging is om dit systematisch te vertalen naar een volledig gedefinieerde technische tekening en productiespecificatie die maakbaar, inspecteerbaar en kosteneffectief is. De Functie-proces-kostendriehoek is een beproefd raamwerk dat drie onderling afhankelijke domeinen integreert: functionele prestatie-eisen, fabricageprocesmogelijkheden en kostenbeperkingen. Dit artikel schetst de systematische workflow en besluitvormingscriteria voor de toepassing van dit model bij de ontwikkeling van aangepaste bouten.
1. Het driehoeksmodel: kerncomponenten en interacties
De volgende tabel definieert de drie pijlers van het model, hun belangrijkste elementen en de belangrijkste interacties die de transformatie van ontwerp naar productie aandrijven.
| Pijler | Primaire elementen | Belangrijkste interacties |
|---|---|---|
| Functie | Belastingscapaciteit (trek/afschuiving/torsie), levensduur tegen vermoeiing, corrosieweerstand, temperatuurbereik, montagemethode en compatibiliteit van passende onderdelen. | Bepaalt materiaalkwaliteit, geometrie, draadklasse, coatingtype en warmtebehandelingsvereisten. |
| Proces | Productiemethoden: koude kop, warm smeden, CNC-bewerking, draadwalsen, warmtebehandeling, oppervlaktecoating/plating. | Beperkt haalbare toleranties, oppervlakteafwerkingen en geometrische complexiteit; beïnvloedt de vervormbaarheid en de kosten van het materiaal. |
| Kosten | Afschrijving van gereedschappen, materiaalopbrengst, cyclustijd, secundaire bewerkingen, inspectie-eisen en MOQ-besparingen. | Brengt prestatie-eisen in evenwicht met het productievolume; stuurt beslissingen over processelectie en tolerantieaanscherping. |
Succesvolle ontwikkeling van op maat gemaakte bouten vereist iteratieve optimalisatie van deze drie pijlers. Een ontwerp dat de functionaliteit maximaliseert, kan onverwerkbaar of oneconomisch zijn; een goedkope oplossing voldoet mogelijk niet aan de prestatievereisten. Het driehoeksmodel biedt een gestructureerde aanpak om afwegingen zichtbaar en gerechtvaardigd te maken.
2. Systematische ontwikkelingsworkflow
De transformatie van klantschets naar productieklare specificatie verloopt volgens een gestructureerd, fasegebonden proces. De belangrijkste stappen worden hieronder beschreven.
- Fase 1 – Functionele definitie: Vertaal de toepassing van de klant naar kwantificeerbare engineeringvereisten. Identificeer de kritische belastingen, blootstelling aan de omgeving, bedrijfstemperatuur en koppelingsinterfaceomstandigheden. In deze fase wordt het "minimaal vereiste prestatiebereik" vastgesteld.
- Fase 2 – Voorselectie van materialen en processen: Op basis van de functionele eisen stelt u kandidaat-materiaalkwaliteiten voor (bijvoorbeeld 35CrMo voor hoge sterkte, 304 voor corrosieweerstand) en een primaire productieroute (bijvoorbeeld koude richting voor grote volumes, CNC voor complexe vormen met kleine volumes).
- Fase 3 – Haalbaarheids- en tolerantieanalyse: Valideer dat de voorgestelde geometrie binnen de vereiste toleranties kan worden vervaardigd met behulp van het gekozen proces. Dit omvat het evalueren van diepgangshoeken, ondersnijdingen, speling van de draadwalsmatrijs en het vervormingspotentieel door warmtebehandeling.
- Fase 4 – Kostenmodellering en investering in tools: Maak een schatting van de gereedschapskosten, cyclustijden per onderdeel, uitvalpercentages en inspectiekosten. Bepaal de MOQ die nodig is om de beoogde eenheidsprijs te bereiken en presenteer gedifferentieerde prijsopties aan de klant.
- Fase 5 – Afronding van tekening en specificatie: Geef de definitieve technische tekening uit met alle kritische afmetingen, toleranties, materiaalaanduidingen, specificaties voor warmtebehandeling, coatingvereisten en inspectiecriteria. Voeg een dimensionaal rapportsjabloon toe voor productievalidatie.
3. Beslissingsmatrix voor processelectie
Het selecteren van het optimale productieproces voor een niet-standaard bout is vaak de meest kritische beslissing in de ontwikkelingsworkflow. De volgende beslissingsmatrix biedt een gestructureerde aanpak op basis van productievolume, geometrische complexiteit en vereiste toleranties.
- Koude koers (hoog volume, eenvoudige vormen): Ideaal voor productievolumes van meer dan 50.000 stuks met eenvoudige kopgeometrieën (zeskant, pan, plat) en gematigde lengte-diameterverhoudingen. Behaalt een uitstekende materiaalopbrengst (>90%) en snelle cyclustijden (30-100 delen per minuut).
- Heet smeden (gemiddeld volume, grote diameters): Geschikt voor diameters boven M24 of complexe kopvormen die een hoge materiaalvervormbaarheid vereisen. Biedt een goede maatvastheid, maar vereist een hogere gereedschapsinvestering en langzamere cyclustijden.
- CNC-bewerking (laag volume, complexe functies): De voorkeursroute voor volumes onder de 5.000 stuks of ontwerpen met kruisgaten, excentrische koppen of niet-standaard draadprofielen. Biedt maximale geometrische flexibiliteit, maar brengt hogere kosten per onderdeel met zich mee en een lagere materiaalopbrengst.
- Hybride (Cold Heading CNC secundaire bewerkingen): De meest kosteneffectieve aanpak voor middelgrote volumes (5.000–50.000 stuks) die zowel primair vormen in grote volumes als machinaal bewerken met beperkte precisie vereisen (bijvoorbeeld kruisgaten boren, specifieke diameters draaien).
4. Praktijkvoorbeeld: ontwikkeling van aangepaste schouderbouten
Denk aan een klant die een schouderbout met excentrische kop en kruisgeboord gat nodig heeft, in roestvrij staal 316, voor een voedselverwerkingstoepassing. Het driehoeksmodel toepassen:
- Functie: Vereist corrosiebestendigheid (316 SS), nauwkeurige schouderlengte (±0,05 mm) en een M12-schroefdraadklasse 6g.
- Proces: Het is mogelijk om het hoofd en de schouder koud te richten, maar voor het dwarsgat is een CNC-boren als secundaire bewerking vereist. Voor de excentrische kop is een aangepast koersgereedschap vereist.
- Kosten: De gereedschapskosten worden geschat op $ 2.500, met een minimale bestelhoeveelheid van 10.000 stuks om een eenheidsprijs van $ 1,20 te bereiken. Een CNC-aanpak met een lager volume zou $ 8,50 per stuk kosten bij 500 eenheden.
De uiteindelijke aanbeveling is een hybride proces: koude koers voor de primaire schouder- en kopgeometrie, gevolgd door CNC-dwarsboren, waarbij de oplossing aan de klant wordt gepresenteerd met gedifferentieerde prijzen en doorlooptijdopties.
5. Productie- en kwaliteitsperspectief
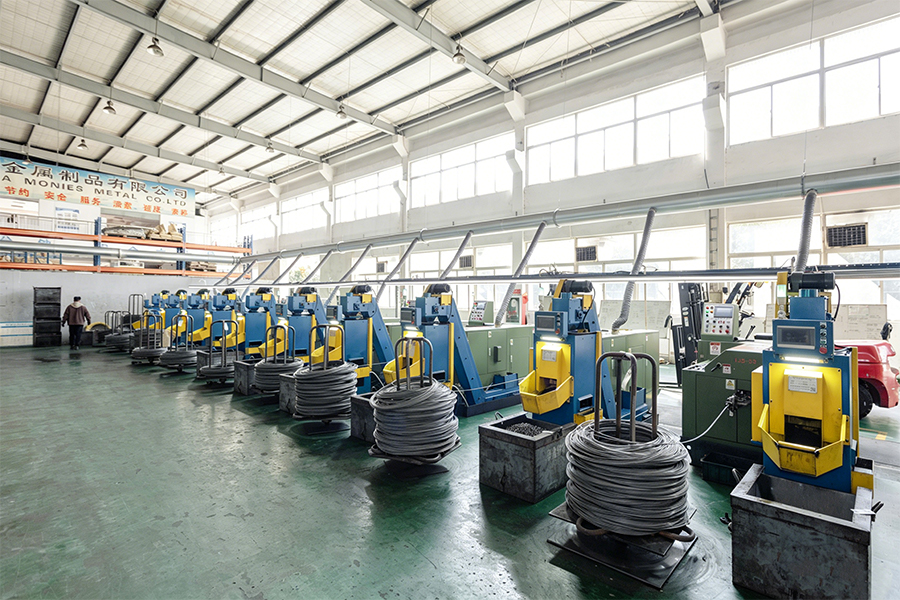
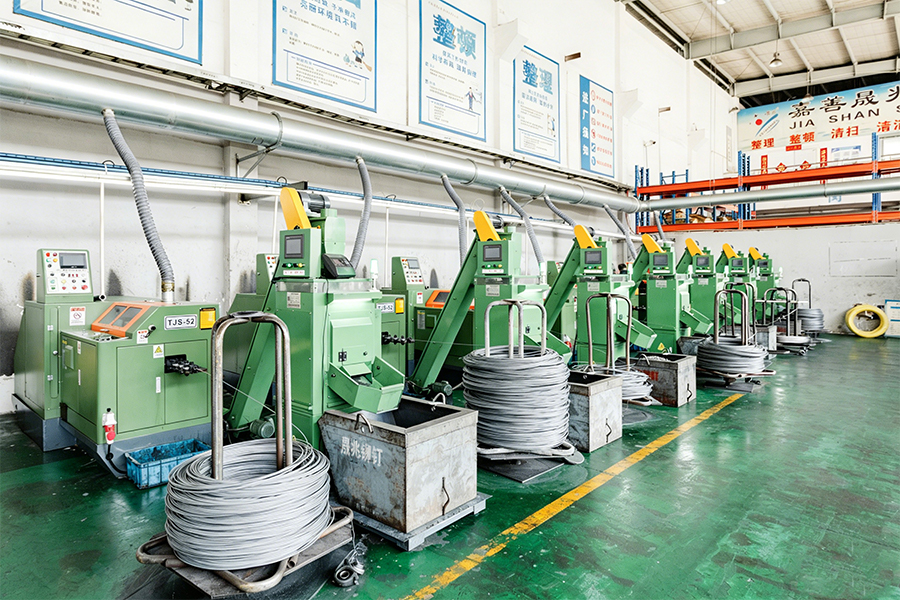
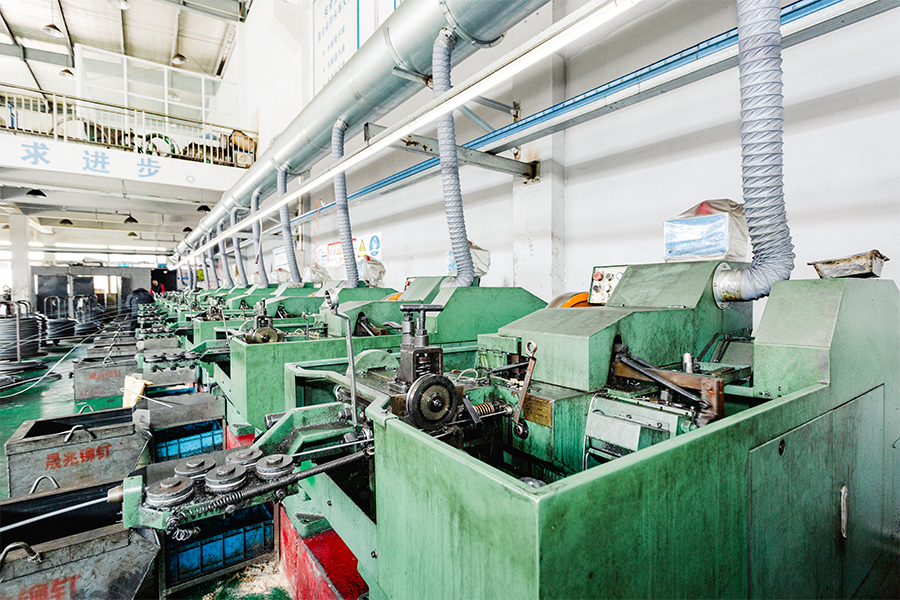
De succesvolle implementatie van de functie-proces-kostendriehoek vereist diepgaande productie-expertise en strenge kwaliteitscontroles. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
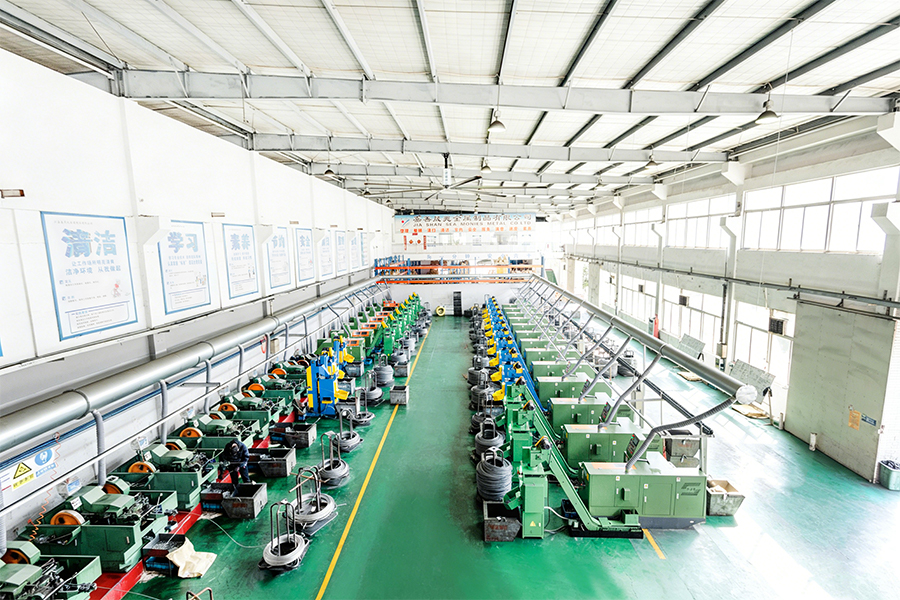
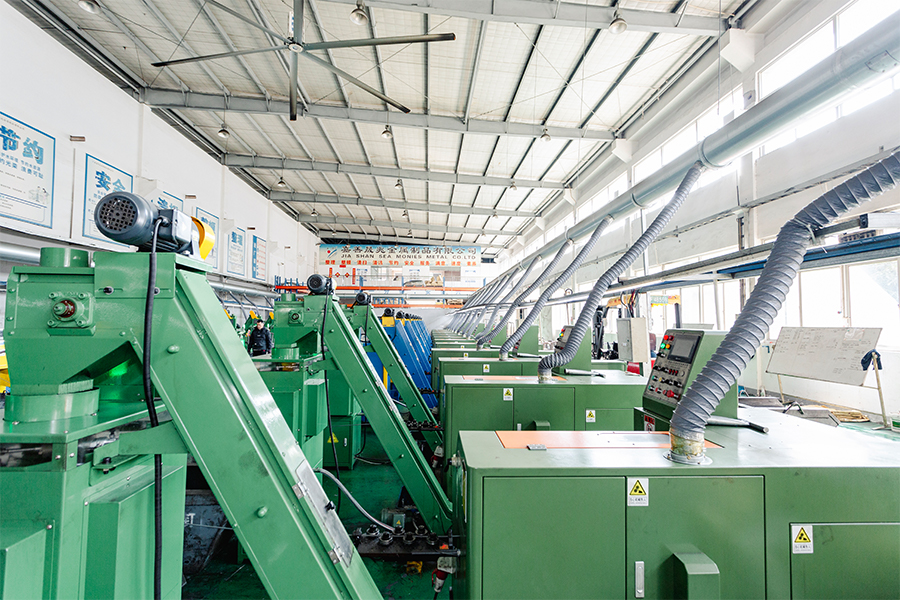
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt en klanten wereldwijd one-stop-bevestigingsoplossingen te bieden, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Ons engineeringteam past het driehoeksmodel systematisch toe voor elk maatwerkproject en zorgt ervoor dat uw schets een productieklare specificatie wordt met duidelijke verwachtingen op het gebied van kosten, doorlooptijd en kwaliteit.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Wat is de minimale hoeveelheid die u accepteert voor een volledig op maat gemaakte niet-standaard bout?
A: Onze minimale bestelhoeveelheid (MOQ) varieert afhankelijk van de complexiteit en productieroute. Voor eenvoudige aangepaste geometrieën met koude kop kan de MOQ zo laag zijn als 5.000 stuks. Voor complexe CNC-gefreesde onderdelen kunnen we bestellingen vanaf 500 stuks verwerken. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt een haalbaarheids- en kostenanalyse voor uw specifieke vereisten. - Vraag 2: Hoe zorgt u ervoor dat de eerste productiebatch overeenkomt met het originele monster van de klant?
A: Ons proces begint met een gedetailleerde dimensionale en materiaalanalyse van het monster. Vervolgens genereren we een volledige technische tekening en een ‘First Article Inspection’ (FAI)-rapport, dat vóór de massaproductie ter goedkeuring aan de klant wordt voorgelegd. De FAI omvat alle kritische afmetingen, materiaaltestcertificaten en hardheidsresultaten. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) volgt ISO 9001-procedures voor monsterverificatie en productievrijgave. - Vraag 3: Kunt u een bout op maat ontwikkelen die kenmerken van verschillende standaardkwaliteiten combineert (bijvoorbeeld een sterkteklasse 10,9 met een roestvrij staalachtige corrosieweerstand)?
A: Ja, dit wordt bereikt door materiële vervanging. We kunnen bijvoorbeeld op maat gemaakte bouten vervaardigen uit hoogwaardig gelegeerd staal (bijvoorbeeld 42CrMo) en een eigen zink-aluminiumcoating (Dacromet) of roestvrijstalen bekleding aanbrengen om zowel hoge sterkte als corrosiebestendigheid te bereiken. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) biedt een scala aan materiaal- en coatingcombinaties om aan uw specifieke functionele eisen te voldoen.
Selectie van tolerantiediameter schouderbout voor nauwkeurige lokalisatie: h6, h7 of h8 – Minimale speling balanceren en voorkomen van vastlopen
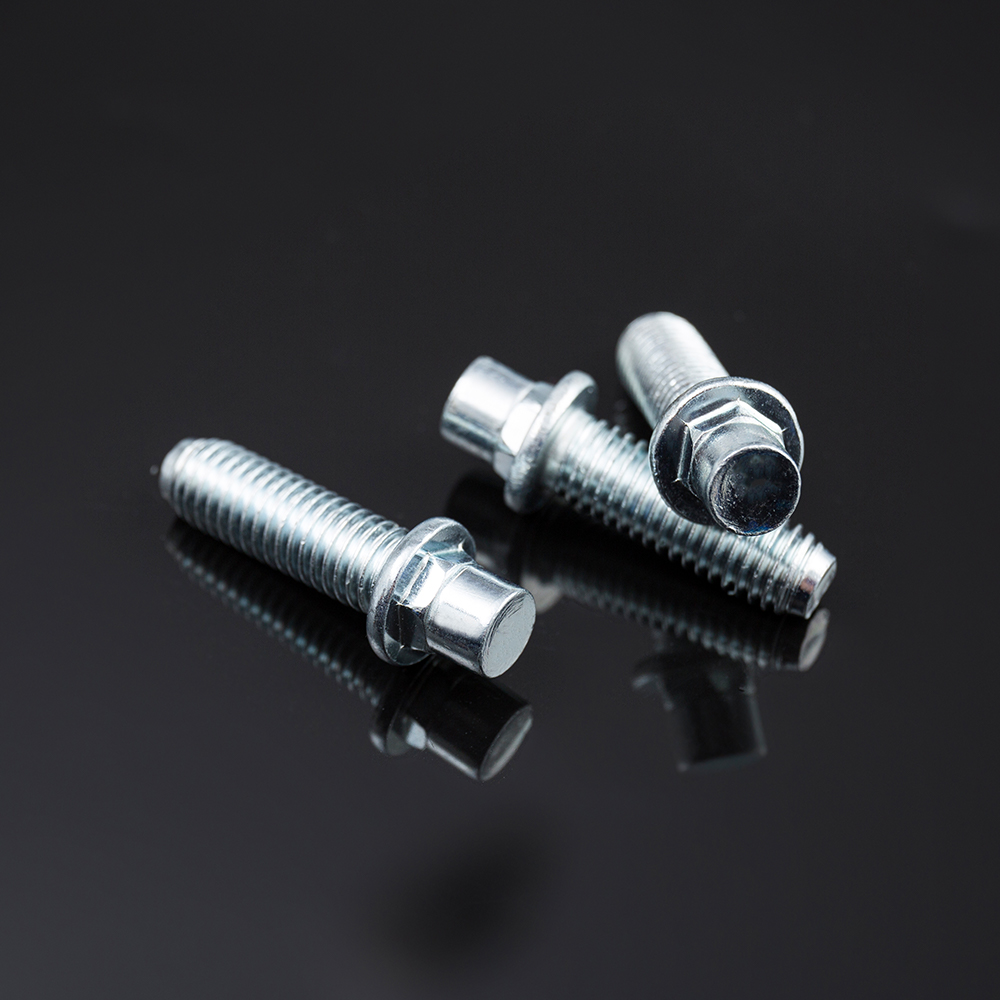
Bij precisielokaliseringstoepassingen kan de schouder bout functioneert zowel als bevestigingsmiddel als als precisieplug. De schouderdiameter past in een passend gat of bus, wat zorgt voor een nauwkeurige radiale positionering en overdracht van schuifbelasting. De keuze van de tolerantiegraad voor de schouderdiameter (h6, h7 of h8 volgens ISO 286) bepaalt rechtstreeks de speling tussen de schouder en het bijbehorende gat. Een kleinere speling (strakkere pasvorm) verbetert de positioneringsnauwkeurigheid, maar verhoogt het risico op vastlopen, vreten of vreten van de montage als gevolg van thermische uitzetting of kleine verkeerde uitlijning. Een lossere pasvorm vergemakkelijkt de montage en biedt ruimte voor thermische groei, maar gaat ten koste van de lokalisatieprecisie. Dit artikel biedt een systematisch selectiekader op basis van toepassingsvereisten en bedrijfsomstandigheden.
1. Definities van tolerantieklassen en spelingswaarden
De volgende tabel definieert de drie tolerantiegraden voor een cilindrische as (schouder) volgens ISO 286, met hun overeenkomstige spelingsbereiken voor een typische pasgattolerantie van H7. Ter illustratie wordt aangenomen dat de basismaat 12 mm is; waardenschaal met nominale diameter.
| Schoudertolerantiegraad | Definitie (ISO 286) | Typische speling (voor 12 mm diameter, met H7-gat) | Toepassingstype |
|---|---|---|---|
| h6 | Fijne precisie, strakke pasvorm | 0 – 18 µm (gemiddeld ~9 µm) | Zeer nauwkeurige lokalisatie, minimale speling |
| h7 | Algemene precisie, gemiddelde pasvorm | 0 – 34 µm (gemiddeld ~17 µm) | Standaardlocatie, goede balans tussen pasvorm en montage |
| h8 | Commerciële precisie, spelingpasvorm | 0 – 56 µm (gemiddeld ~28 µm) | Eenvoudige montage, accommodatie voor thermische uitzetting |
Opmerking: De werkelijke speling is ook afhankelijk van de gattolerantie. Voor de meeste precisielokaliseringstoepassingen wordt het passende gat gespecificeerd als H7, waardoor een speling ontstaat die varieert van bijna nul tot een maximale waarde die toeneemt met de schoudertolerantie.
2. Sleutelfactoren die de tolerantieselectie beïnvloeden
De keuze tussen h6, h7 en h8 is niet louter een kwestie van precisie, maar moet worden gemaakt in de context van de specifieke applicatieomgeving. De volgende parameters zijn van cruciaal belang in het selectieproces.
- Vereiste positioneringsnauwkeurigheid: Als de schouderbout wordt gebruikt om twee componenten te lokaliseren die de concentriciteit binnen bijvoorbeeld ±0,02 mm moeten behouden, is een h6-passing vereist om de radiale speling te minimaliseren. Voor algemene geleidingstoepassingen waarbij ±0,05 mm acceptabel is, volstaat h7.
- Montagefrequentie en -methode: Componenten die vaak worden gemonteerd en gedemonteerd, vooral in onderhoudsintensieve apparatuur, profiteren van h8- of h7-passingen om het risico op vreten te verminderen en de handmatige montage te vereenvoudigen.
- Thermisch uitzettingsverschil: Wanneer de schouderbout en het bijbehorende onderdeel zijn gemaakt van materialen met verschillende thermische uitzettingscoëfficiënten (bijvoorbeeld stalen schouder in een aluminium behuizing), biedt een h7- of h8-passing de nodige speling om differentiële uitzetting over het bedrijfstemperatuurbereik op te vangen.
- Smering en oppervlakteafwerking: Een goed gesmeerd, fijn afgewerkt schouderoppervlak kan een strakkere pasvorm verdragen (h6) zonder vast te lopen. Ruwe oppervlakken of droge montageomstandigheden vereisen een lossere pasvorm (h7 of h8).
- Dynamisch versus statisch laden: Voor dynamisch belaste gewrichten waarbij de schouder relatieve beweging ervaart (bijvoorbeeld bij draaitoepassingen), wordt h8 vaak geselecteerd om vrije rotatie mogelijk te maken. Voor statische, vergrendelde lokalisatie heeft h6 de voorkeur.
3. Selectiebeslissingsmatrix
De volgende beslissingsmatrix biedt een gestructureerde aanpak voor het selecteren van de juiste tolerantiegraad op basis van de kriticiteit van de toepassing en de werkomgeving.
- Selecteer h6 Wanneer: (1) Radiale positioneringstolerantie is < ±0,025 mm; (2) De montage wordt uitgevoerd onder gecontroleerde werkplaatsomstandigheden met smering; (3) De bijpassende materialen hebben vergelijkbare thermische uitzettingscoëfficiënten; (4) Het gewricht is statisch of laagcyclisch dynamisch.
- Selecteer h7 Wanneer: (1) Radiale positioneringstolerantie bedraagt ±0,025–0,05 mm; (2) Er wordt een matige montage- en demontagefrequentie verwacht; (3) Er is een evenwicht nodig tussen precisie en montagegemak; (4) Dit is de meest gebruikelijke keuze voor algemene precisielokaliseringstoepassingen.
- Selecteer h8 Wanneer: (1) Radiale positioneringstolerantie is > ±0,05 mm of niet kritisch; (2) Frequente montage/demontage is vereist; (3) De schouder is onderhevig aan thermische uitzetting door grote temperatuurschommelingen; (4) De schouder fungeert als draai- of schuifgeleider met relatieve beweging.
4. Praktijkvoorbeeld
Denk aan een borstbout die wordt gebruikt als paspen voor een bevestigingsplaat en die dagelijks moet worden verwijderd om te worden schoongemaakt. De plaat is van aluminium (CTE 23 μm/m°C) en de borstbout is van gehard staal (CTE 12 μm/m°C). De bedrijfstemperatuur varieert van 10°C tot 40°C. Een schouder met een diameter van 12 mm die wordt blootgesteld aan een temperatuurstijging van 30°C zal een differentiële uitzetting ervaren van ongeveer 30°C × (23-12)×10⁻⁶ × 12 mm = 0,004 mm (4 µm). Dit verschil vermindert effectief de speling. In dit geval is h6 acceptabel als het armatuur wordt gesmeerd en zorgvuldig wordt gehanteerd; h7 is een veiligere keuze als er ruw met het armatuur wordt omgegaan of in vuile omstandigheden.
5. Productie- en kwaliteitsperspectief
Het bereiken van consistente schouderdiametertoleranties op h6 of strakker niveaus vereist nauwkeurige bewerking en rigoureuze inspectie. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) is een familiebedrijf onder SEA Monies Metal Co., Ltd., met 20 jaar familie-ervaring en kwaliteitserfgoed in de metaalproductie. Vertrouwend op de sterke productiecapaciteit en supply chain-voordelen van Shengzhao Metal, zijn wij gespecialiseerd in R&D, productie en wereldwijde verkoop van hoogwaardige metaalproducten. In lijn met het streven van de familie naar precisie, een rigoureuze werkhouding en een langetermijnengagement, leveren wij stabiele en betrouwbare producten en diensten aan klanten over de hele wereld.
Door gebruik te maken van de robuuste R&D- en productiemogelijkheden van de fabriek, zijn wij gespecialiseerd in zeer sterke klinknagels, bouten, moeren, ringen, pennen, schroeven en diverse niet-standaard aangepaste onderdelen. Ons productassortiment omvat materialen zoals roestvrij staal, gelegeerd staal, aluminiumlegeringen, koper en speciale legeringen, waarbij gebruik wordt gemaakt van processen zoals koude kop, heet smeden en CNC-bewerking. Onze producten worden naar meer dan 25 landen geëxporteerd en bedienen meer dan 200 klanten.
Chance & Union streeft ernaar om "Manufactured in China" naadloos te verbinden met de internationale markt, en wereldwijde klanten te voorzien van one-stop-bevestigingsoplossingen, van R&D tot massaproductie door middel van professionele technologie en uitzonderlijke kwaliteit. Voor schouderbouten die nauwkeurige schoudertolerantiecontrole vereisen, bieden wij volledige inspectierapporten inclusief CMM-meetgegevens voor kritische afmetingen.
6. Veelgestelde vragen (FAQ)
- Vraag 1: Kan ik een borstbout met een h6-schouder in een aluminium gat gebruiken zonder risico op vastlopen?
A: Ja, op voorwaarde dat het gat machinaal is bewerkt volgens H7, de oppervlakken goed zijn gesmeerd (bij voorkeur met anti-vastloopmiddel) en de montage langzaam wordt uitgevoerd in een gecontroleerde omgeving. Als de bout echter regelmatig wordt gedemonteerd en opnieuw gemonteerd, wordt h7 aanbevolen om het risico op beknelling te verminderen. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan op maat gemaakte schouderbouten leveren met geoptimaliseerde oppervlakteafwerkingen en coatings (bijvoorbeeld stroomloos nikkel) om de neiging tot vreten te verminderen. - Vraag 2: Wat is de standaardgattolerantie voor een schouderbout gespecificeerd met een h7-schouder?
A: De standaard tolerantie voor het pasgat voor een h7-schouder is H7, waardoor een spelingpassing ontstaat die wordt geclassificeerd als 'dichtlopend' of 'precisiespeling'. Deze combinatie wordt veel gebruikt bij het opspannen van werktuigmachines en matrijzensets. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan bijpassende sets schouderbouten en bussen leveren, of plaatsingsplaten die in H7 zijn geboord om een consistente pasvorm te garanderen. - Vraag 3: Hoe specificeer ik de schoudertolerantie als mijn toepassing zowel hoge precisie als hoge thermische uitzetting heeft?
A: In dergelijke gevallen is de schoudertolerantie alleen onvoldoende; u moet rekening houden met de gattolerantie en de speling bij extreme temperaturen. Voor hoge precisie met thermische uitzetting is de aanbevolen aanpak h6 met een gattolerantie van H8, wat iets meer speling biedt dan een H7-gat terwijl de schouder strak blijft. Zhejiang Chance & Union Import en Export Co., Ltd. (Chance & Union) kan u helpen bij het berekenen van de vereiste speling en het selecteren van de optimale tolerantiecombinatie voor uw specifieke werkingsbereik.