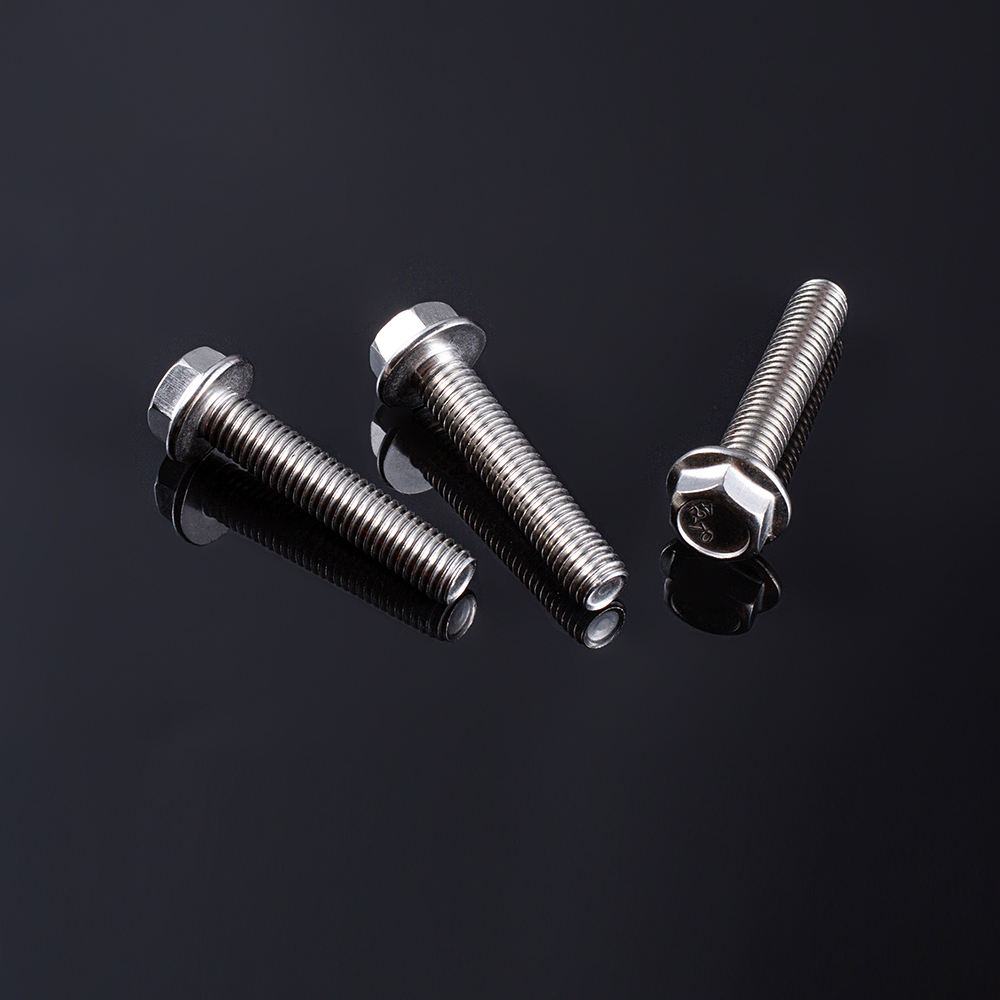

Elke mislukte plaatwerkverbinding is terug te voeren op een van de drie beslissingen die zijn genomen voordat de bestuurder de bevestiger ooit heeft aangeraakt: de verkeerde dikte, de verkeerde boorpunt of de verkeerde draadspoed voor het basismateriaal. Plaatwerk varieert van zachte aluminium bekleding van 0,5 mm tot koudgewalste stalen beugels van 3 mm, en een bevestigingsmiddel dat is afgestemd op de ene dikte zal ofwel vrij in de andere draaien of de paneelrand bij binnenkomst afschuiven. Begrijpen hoe zelftappende schroeven Het daadwerkelijk snijden en vormen van schroefdraad in een gat is het startpunt voor het specificeren van het juiste onderdeel, in plaats van te raden vanuit een onderdelenbak.
Een zelftappende sluiting doet twee taken tegelijk: hij creëert een bijpassende draad terwijl hij vooruitgaat, en hij klemt de samengevoegde lagen samen zodra ze op hun plaats zitten. Draadvormende varianten verplaatsen metaal naar buiten zonder materiaal te verwijderen, wat goed werkt in dunne, ductiele platen waar het verplaatste metaal in de draadwortel stroomt. Draadsnijvarianten scheren materiaal weg met een gesleufde of gecanneleerde punt, wat geschikt is voor dikkere of hardere platen waar het vormen anders het paneel zou scheuren of een overmatig koppel zou genereren. Het door elkaar halen van de twee categorieën is de meest voorkomende oorzaak van gestripte gaten die door fabricagewinkels worden gerapporteerd.
Verplaatst materiaal radiaal. Het beste voor platen kleiner dan 1,5 mm en zachtere legeringen waarbij een strakke, gasdichte afdichting belangrijker is dan de ruwe uittreksterkte.
Verwijdert een krul van materiaal terwijl het voortbeweegt. Bij voorkeur voor platen van 1,5 mm en groter, of voor herhaalde montage- en demontagecycli.
Combineert een boorpunt met een snijdraad in één deel, waardoor een aparte boorgatstap op staal tot ongeveer 3 mm wordt geëlimineerd.
De meter is de diametercode die op de verpakking is gestempeld, en deze moet worden geselecteerd op basis van de dunnere van de twee lagen die worden samengevoegd, en niet de dikkere. Een meter die te groot is voor een dunne buitenhuid zal het omringende metaal vervormen tot een zichtbaar kuiltje; een meter die te klein is voor een dikke beugel zal slechts een paar slagen draaien voordat de ingrijpingsdiepte opraakt.
De lengte wordt afhankelijk van het voegtype anders berekend. Voor een overlappingsverbinding door twee platen moet de schroef volledig door beide lagen gaan, plus twee tot drie blootliggende schroefdraden aan de achterkant om volledige aangrijping te garanderen zonder overmatig uitsteeksel. Voor een schroef die in een gevormde flens of geëxtrudeerd profiel wordt gedreven, moet de lengte ten minste drie volledige schroefdraden afstand houden onder het flensvlak, aangezien minder schroefdraden de uittrekweerstand sterk verminderen en meer schroefdraden het risico lopen tegen een binnenwand te botsen.
| Bladcombinatie | Typische meter | Typische lengte |
| 0,6 mm to 0.6mm lap joint | Nr.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nr.8 | 13 mm |
| 1,6 mm to 2.4mm frame | Nr.10 | 16 mm |
| 2,4 mm to 3.0mm structural | Nr.12 | 19 mm |
De punt van een zelfborende schroef wordt geclassificeerd met een puntnummer dat grofweg overeenkomt met de gecombineerde materiaaldikte waar de schroef doorheen kan dringen zonder een geleidegat. Punt 1- en punt 2-punten kunnen lichte platen van 0,7 mm tot 3,2 mm gecombineerd verwerken. Punt 3-tips breiden dat bereik uit naar 4,8 mm, en Punt 5-tips zijn gebouwd voor constructiestaalsecties tot ongeveer 6,4 mm. Door een tip te selecteren die lager is dan de daadwerkelijke dikte van de stapel, wordt de installateur gedwongen om het aandrijfkoppel te verhogen ter compensatie, waardoor de kans op draadstripping of het afbreken van de kop groter wordt in plaats van dat de onderliggende mismatch wordt opgelost.
Het aantal fluiten is net zo belangrijk als het aantal punten. Een enkellobbige boorpunt verwijdert spanen efficiënt uit dunne platen, maar kan uit het midden dwalen in dikkere stapels; een gecanneleerde of gevleugelde punt geleidt vuil weg van het gat in constructiestaal en vermindert de axiale kracht die nodig is om de penetratie te starten. Bij herhaalde productieruns zorgt standaardisering op één punt per materiaalband, in plaats van één beoordeling voor de hele taak, ervoor dat de cyclustijd en het afkeurpercentage voorspelbaar blijven over de ploegendiensten heen.
Een boorpunt die een maat te klein is, heeft niet zomaar meer tijd nodig om door te dringen. Het genereert plaatselijke hitte die de rand van het gat verhardt, wat vervolgens de volgende draadvormingspassage weerstaat en een losse, te weinig aangedraaide verbinding produceert, ook al meldde de bestuurder dat hij volledig op zijn plaats zat.
Puntslijtage wordt gemakkelijk over het hoofd gezien omdat het geleidelijk verslechtert in plaats van in één keer kapot te gaan. Een nieuwe Point 2-tip kan gemakkelijk een stapel van 3 mm opruimen, maar na enkele duizenden cycli kan dezelfde tip beginnen te worstelen met platen van 2 mm, en operators reageren vaak door harder te drukken in plaats van de bit te verwisselen. Het bijhouden van het aantal cycli per bit, zelfs met een eenvoudig telblad op het werkstation, vangt deze afwijking op voordat deze zich manifesteert als een piek in afgekeurde verbindingen. Winkels die twee of drie ploegen op dezelfde lijn draaien, merken vaak dat het wisselen van bits tussen de ploegen door, in plaats van te wachten op een zichtbare storing, ervoor zorgt dat de uitvalpercentages gedurende de week vlakker blijven.
De spoed, de afstand tussen aangrenzende draadtoppen, bepaalt hoeveel materiaal elke draad aangrijpt en hoe snel de schroef per rotatie voortbeweegt. Draden met grove spoed hebben minder draden per inch en een dieper draadprofiel, wat een sterke weerstand biedt tegen strippen in dunne, zachte platen waarbij elke draad hard in een beperkt aantal materiaal moet bijten. Schroefdraden met een fijne spoed verpakken meer draden in dezelfde lengte, waardoor de klembelasting over meer contactpunten wordt verdeeld, wat geschikt is voor dikkere platen en toepassingen die met trillingen te maken hebben.
Het kruispunt waar de fijne spoed beter begint te presteren dan de grove spoed ligt doorgaans tussen 1,6 mm en 2,0 mm, afhankelijk van de hardheid van de legering. Beneden die band produceert de grove spoed consistent een beter behouden koppel, omdat er simpelweg niet genoeg materiaaldiepte is om fijne draden volledig te vormen. Boven die band is de fijne spoed bestand tegen het strippen van de draad bij herhaalde belastingscycli, omdat meer draden dezelfde klemkracht delen, zodat geen enkele draad een onevenredig groot deel van de spanning draagt.
De pitchselectie heeft ook een wisselwerking met de stroomopwaarts gekozen pilotgattolerantie. Een geponst of geboord gat dat zelfs maar een paar honderdsten van een millimeter overmaats is, zorgt ervoor dat een schroefdraad met grove spoed bijna normaal ingrijpt, omdat het diepere schroefdraadprofiel meer materiaal heeft om vast te pakken. Een draad met een fijne spoed in hetzelfde te grote gat verliest een veel groter deel van zijn beschikbare aangrijping, omdat elke afzonderlijke draad in het begin ondieper is. Dit is een van de redenen waarom productietekeningen voor dikkere assemblages met een fijne steek doorgaans een nauwere pilotgattolerantie vereisen dan tekeningen die zijn geschreven voor dunne platen met een grove steek.
Twee panelen met dezelfde dikte kunnen zich totaal verschillend gedragen onder dezelfde bevestiger als hun legeringssamenstelling verschilt. Aluminiumplaat is ruwweg een derde van de hardheid van zacht staal bij een gelijke dikte, dus een boorpunt die geschikt is voor staal zal bijna te gemakkelijk door aluminium heen prikken, waardoor het bevestigingsmiddel soms gaat wiebelen voordat de draad ingrijpt. Roestvrij plaat zit aan het andere uiteinde en genereert veel meer wrijvingswarmte tijdens het indrijven. Daarom hebben roestvrij-compatibele bevestigingsmiddelen doorgaans een hardere behandeling op de punt en de draadflanken.
Ductiliteit heeft ook invloed op hoe vergevingsgezind een gewricht is bij overmatig rijden. Zacht aluminium blijft vervormen tot voorbij het punt van volledige zitting, wat betekent dat een driver die is ingesteld op stalen koppel het omringende paneel zal verschuiven voordat de koppeling grijpt. Hardere legeringen zijn bestand tegen die vervorming, waardoor het risico verschuift naar draadstrippen in plaats van uitdelen zodra de koppelingsinstelling te agressief is. Door de koppel- en koppelingsinstellingen van de bestuurder af te stemmen op de specifieke legering, en niet alleen op de dikte, wordt deze kloof gedicht.
De coatingkeuze op de sluiting zelf heeft ook een wisselwerking met deze materiaalverschillen. Een verzinkte koolstofstalen schroef die in blank aluminium wordt gedreven, kan in vochtige omgevingen na verloop van tijd een milde galvanische reactie veroorzaken, waardoor de verbinding geleidelijk losser wordt, zelfs als de aanvankelijke mechanische bevestiging correct was. Bevestigingsmiddelen met een coating die compatibel is met de basisplaat, of een fysieke barrière zoals een nylon ring waar verschillende metalen elkaar moeten ontmoeten, voorkomen deze langzame afbraak. Het komt zelden voor in de eerste weken van gebruik, en dat is precies de reden waarom het tijdens de eerste kwaliteitscontroles over het hoofd wordt gezien en pas maanden later naar boven komt als een onverklaarbare partij losse verbindingen.
De consistentie bij de bevestiging komt minder van de schroef zelf en meer van een herhaalbare installatievolgorde. Winkels met de minste terugbelverzoeken volgen doorgaans dezelfde checklist, ongeacht het ervaringsniveau van de operator.
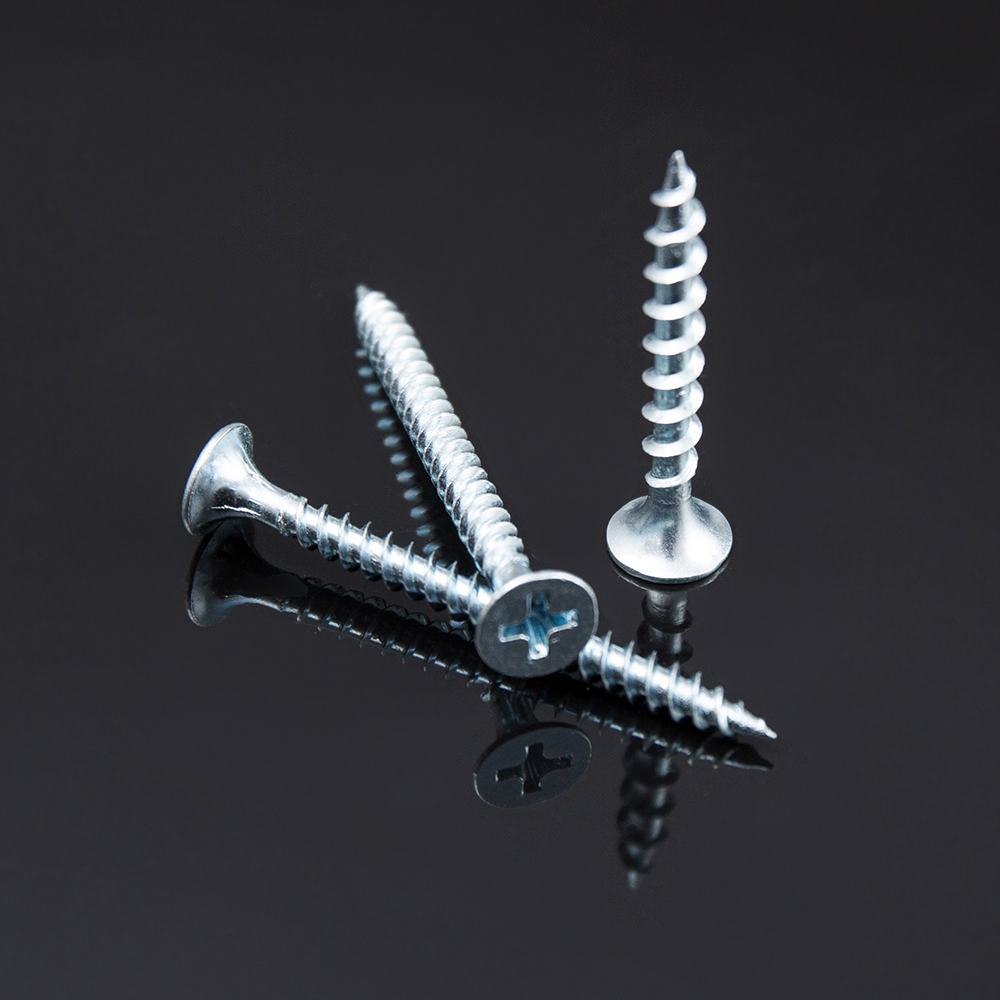 De loodrechte uitlijning en constante aandrijfsnelheid verminderen de zijdelingse belasting op de schroefdraad tijdens installatie.
Pilotgaten verdienen een aparte opmerking. Voor draadvormende schroeven in dunne platen is het meestal prima om het geleidegat over te slaan en zelfs de voorkeur te geven, omdat de gevormde draad afhankelijk is van ongestoord materiaal rond het gat. Voor draadsnijschroeven in dikkere platen vermindert een geleidegat met een grootte van ongeveer 85 procent van de kleine diameter van de schroef het aandrijfkoppel aanzienlijk zonder dat dit ten koste gaat van de draadaangrijping, en verlengt het de levensduur van de bits merkbaar bij klussen met een hoog volume.
Opspanning speelt ook een stille maar belangrijke rol bij de koppelconsistentie. Panelen die tijdens het rijden mogen buigen, absorberen een deel van de uitgeoefende kracht als afbuiging in plaats van als klemming, wat later zichtbaar wordt als een verbinding die correct afleest bij een eerste koppelcontrole, maar losraakt na de eerste paar belastingscycli zodra het paneel vastzit. Door de stapel tijdens de montage stevig tegen een stijve steunplaat te klemmen, zelfs gedurende een paar seconden terwijl de bestuurder de bevestiger plaatst, wordt deze variabele verwijderd en worden de koppelmetingen veel herhaalbaarder van de ene operator naar de andere.
De meeste veldfouten vallen in een korte lijst van herkenbare patronen, en elk daarvan wijst eerder op een specifieke mismatch dan op een willekeurig defect.
| Symptoom | Waarschijnlijke oorzaak | Correctie |
| Schroef draait zonder te bijten | Meter te klein of gat te groot | Verhoog één meter of verklein de maat van het proefgat |
| De kop breekt af tijdens het rijden | Het koppel is te hoog ingesteld voor de materiaalhardheid | Lagere koppelingsinstelling, controleer eerst op afval |
| Paneel kuiltjes rond het hoofd | Gauge te groot voor dun buitenvel | Verlaag de meter, voeg een sproeierkopvariant toe |
| Loszittende verbinding na weken in gebruik | Grove toon used on thicker vibrating panel | Schakel over naar fijne spoed, controleer de koppelspecificatie opnieuw |
| Schroef dwaalt rond voordat hij doordringt | Boorpunt te agressief voor zachte legering | Selecteer een lager puntnummer, verlaag de voedingsdruk |
Een nuttige diagnostische gewoonte is om van elke productierun een kleine set mislukte monsters te bewaren en het draadprofiel onder vergroting te onderzoeken. Een gestript gat met schone, onbeschadigde schroefdraden op de sluiting zelf wijst meestal op een gat of een verkeerde maatvoering. Een bevestigingsmiddel met zichtbaar versleten of afgeronde draadkammen wijst in plaats daarvan op overmatige indraaicycli op een bit dat enkele duizenden cycli eerder had moeten worden vervangen.
Het helpt ook om een echt defect aan een bevestigingsmiddel te onderscheiden van een procesfout voordat de specificatie wordt gewijzigd. Het overstappen naar een zwaardere meter of een andere spoed om een probleem met de opspanning of koppelkalibratie op te lossen, introduceert vaak een nieuwe reeks problemen, zoals grotere kuiltjes, zonder de oorspronkelijke klacht op te lossen. Een korte doorloop naar de hoofdoorzaak, waarbij een handvol mislukte monsters wordt vergeleken met de installatiechecklist voordat de stuklijst wordt aangeraakt, lost het probleem doorgaans sneller op en voorkomt onnodige wijzigingen van onderdeelnummers tijdens een productierun die verder goed presteerde.
Voor winkels die herhaaldelijk dezelfde handvol plaatcombinaties gebruiken, is het de moeite waard om een korte specificatiekaart per montage te documenteren, in plaats van elke keer de maat, lengte, punt en steek opnieuw af te leiden. Een typische kaart vermeldt de twee materiaallagen, hun diktes, de gekozen plaatwerk schroeven maat en lengte, boorpuntwaarde, spoedtype, koppel van doelaandrijving en eventuele vereisten voor het geleidegat. Door deze kaart aan de werkorder toe te voegen, wordt de dubbelzinnigheid tussen ploegendiensten weggenomen en krijgen nieuwe operators een referentie die niet afhankelijk is van stamkennis.
Wanneer er een nieuwe plaatcombinatie verschijnt die nog niet is gedocumenteerd, werkt een snelle proefrun in drie stappen goed: rijd één monster met het basiskoppel van de fabrikant en inspecteer op kuiltjes of strippen, pas het koppel met kleine stappen in beide richtingen aan op basis van dat resultaat en vergrendel vervolgens de instelling zodra drie opeenvolgende monsters netjes op hun plaats zitten met een consistente impasse. Deze proefaanpak duurt een paar minuten en voorkomt dat een hele batch wordt uitgevoerd met een niet-geverifieerde instelling.
De keuze van bevestigingsmiddelen heeft ook een wisselwerking met de blootstelling aan corrosie, hoewel deze overweging buiten de puur mechanische pasvorm valt. Binnenbeugels behoeven zelden een coating zelfborende bevestigingsmiddelen , maar alles wat te maken heeft met weer, washdown of kustlucht profiteert van een corrosiebestendige coating of roestvrijstalen constructie, zelfs als de mechanische basisclassificatie anders een standaard koolstofstalen onderdeel zou vereisen.
Een zelftappende schroef snijdt of vormt zijn eigen schroefdraad terwijl hij vooruitgaat, maar heeft over het algemeen nog steeds een geleidegat in metaal nodig. Een zelfborende schroef voegt een boorpunt toe, zodat deze zijn eigen startgat kan boren en in één keer de schroefdraad kan vormen, wat de montage op dikkere platen versnelt.
Een te weinig aangedraaid gewricht zal nog steeds handrotatie weerstaan en bij verwijdering intacte schroefdraad vertonen. Een gestript gat draait vrij met weinig weerstand en vertoont vaak een afgevlakte, afgeronde gatrand in plaats van een gedefinieerd draadprofiel.
Dat kan, maar de meter moet worden aangepast aan de dunnere laag om kuiltjes te voorkomen, terwijl de lengte nog steeds rekening moet houden met volledige grip door de dikkere laag. Dit is de reden waarom veel assemblages één meter gebruiken met een lengte die specifiek is gekozen voor de gecombineerde stapel in plaats van elk vel afzonderlijk.
Ja. Draden met grove spoed bewegen sneller per omwenteling, omdat elke draai een grotere lineaire afstand aflegt, wat de cyclustijd verkort bij runs met een hoog volume waarbij dunne platen geen fijne spoed vereisen.
Aluminium vervormt bij een lagere kracht dan staal, dus een voor staal gekalibreerde koppelinstelling zal het aluminium overdrijven en indeuken voordat de koppeling uitschakelt, terwijl dezelfde instelling een stalen verbinding onder de zitting kan brengen. De koppelinstellingen moeten per materiaal worden geverifieerd en mogen niet worden gebaseerd op één enkele standaard.